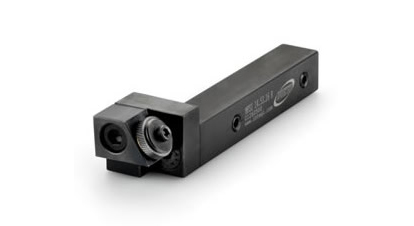

Das Rändelwerkzeug MFS1 14.53 kann für Werkstücke mit einem Durchmesser von 3-50 mm verwendet werden.
2. Wechsel des Rändelrads
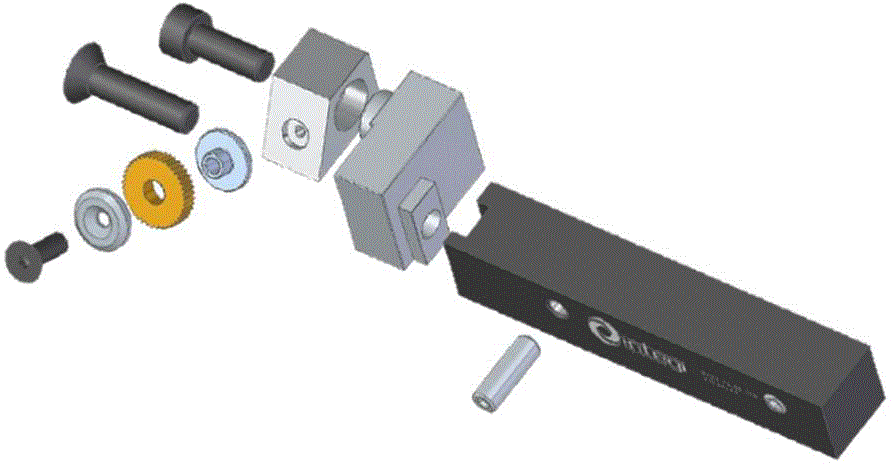
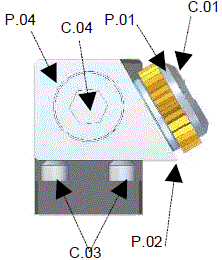
- Lösen Sie die Sicherungsschraube C.01 und entnehmen Sie das Rad zusammen mit der Achse P.01.
- Schieben Sie das gewünschte Rändelrad auf die Achse. Reinigen Sie vorher die Achse und das Mittelloch des Rändelrads und fetten Sie diese mit Graphitfett ein.
- Setzen Sie die Achse mit dem Rad wieder ein und ziehen Sie die Sicherungsschraube C.01 fest an.
- Stellen Sie sicher, dass sich das Rändelrad frei drehen kann.
3. Einstellung des Rändelkopfwinkels
Wenn der Drehwinkel des Rändelkopfs angepasst werden muss, kann dies mit den Schrauben C.04 erfolgen.
- Lösen Sie eine Schraube und ziehen Sie die gegenüberliegende fest, wodurch sich der Kopf leicht dreht.
- Drehen Sie den Kopf schrittweise so, dass die Rillen des Rändelrads parallel zur Werkstückachse verlaufen (bei einem parallelen AA-Muster).
4. Rändeln von Werkstücken mit Absätzen
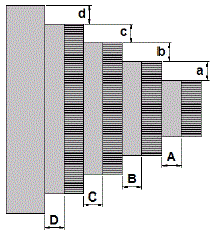
Beim Rändeln von Werkstücken mit Absätzen (unterschiedliche Durchmesser) ist es nicht möglich, die gesamte Oberfläche bis in die Ecke zu rändeln. Um eine Beschädigung des Werkzeugs zu vermeiden, müssen die Mindestabstände gemäß der folgenden Tabelle eingehalten werden:
5. Beginn des Rändelns
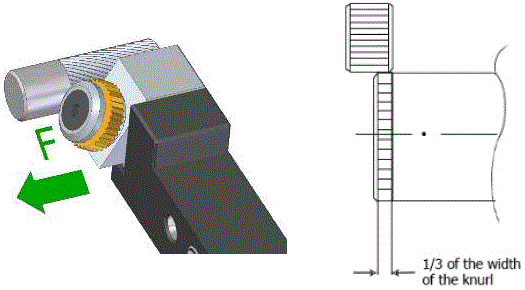
Lassen Sie das Spannfutter mit dem Werkstück mit der empfohlenen Geschwindigkeit rotieren und fahren Sie das Rändelwerkzeug so über das Werkstück, dass etwa 1/3 der Breite des Rändelrads im Eingriff ist. Drücken Sie das Rändelrad durch radiale Zustellung in das Werkstück, bis die gewünschte Profiltiefe erreicht ist. Die Profiltiefe beträgt 45-48 % der Zahnteilung, drücken Sie das Rad niemals tiefer hinein! Danach können Sie das Profil durch axialen Vorschub in Werkstückachse erweitern. Die empfohlenen Schnittbedingungen finden Sie in der Tabelle.
6. Vor und während des Rändelns beachten
- Stellen Sie sicher, dass die Radachsen fest angezogen sind.
- Stellen Sie sicher, dass die Einspannhöhe des Rändelwerkzeugs korrekt eingestellt ist – die Achse des Rändelrads muss auf die Werkstückachse ausgerichtet sein.
- Sorgen Sie stets für eine ausreichende Kühlmittelzufuhr. Für den Rändelprozess ist die Kühlung und Schmierung des Bauteils wichtig.
- Der axiale Vorschub mit dem Rändelwerkzeug erfolgt immer gegen den Werkzeugkopf. Rändeln Sie niemals in Richtung der Spannschrauben (Rückseite) des Werkzeugkopfes.
- Fahren Sie mit dem Rändelwerkzeug niemals rückwärts über ein bereits gerändeltes Profil.