
Rückwärtssenken
Autofacer-Werkzeuge zum Rückwärtssenken
Autofacer ist die produktivste und zuverlässigste Lösung zum Rückwärtssenken, die je hergestellt wurde.
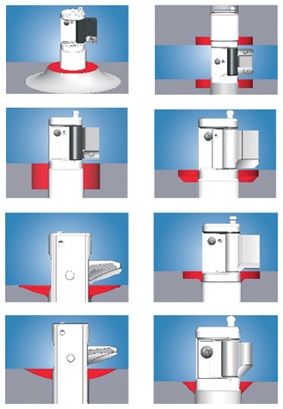
Autofacer ist ein Werkzeug zum Rückwärtssenken. Es erreicht die Rückseite des Werkstücks durch eine Bohrung und bearbeitet dort eine rotationssymmetrische Form. Die mit dem Autofacer erzeugte Form kann eine Planfläche, eine zylindrische Senkung, eine Fase, eine sphärische Fläche oder eine Kombination davon sein. Sie setzen ihn an schwer zugänglichen Stellen, an Werkstücken mit vielen Bohrungen und in der Großserienfertigung ein. Der Schneidteil des Werkzeugs ist im Pilotkörper eingeklappt; nach dem Durchfahren der Bohrung klappt er mechanisch aus und das Werkzeug kann mit der Bearbeitung beginnen. Nach Abschluss der Operation klappt der Schneidteil wieder ein und das Werkzeug fährt aus dem Werkstück heraus.
Beispiele möglicher Senkformen
Die wichtigsten Vorteile
- Bis zu 80 % kürzere Bearbeitungszeit im Vergleich zu herkömmlichen Verfahren
- Vereinfacht den Bearbeitungsprozess und eliminiert kostspielige Nebenoperationen
- Die Automatisierung des Fertigungsprozesses erhöht die Sicherheit von Maschine und Bediener
Technische Merkmale
- Hohe Prozesssicherheit dank einer Rutschkupplung, die den Schneidteil des Werkzeugs mechanisch öffnet und schließt.
- Ermöglicht schwere unterbrochene Schnitte mit gelöteten Schneiden, die während der Bearbeitung mechanisch in geöffneter Stellung fixiert sind.
- Nutzt die Durchgangsbohrung als Werkzeugführung bei der Bearbeitung und ermöglicht so hohe Schnittgeschwindigkeiten und Vorschübe auch bei großem Längen-Durchmesser-Verhältnis.
- Erhältlich in vielen Ausführungen je nach Anwendung, für alle Arten von Werkzeugmaschinen.
- Autofacer-Werkzeuge sind ab einem Pilotbohrungsdurchmesser von 6,35 mm einsetzbar, der Senkdurchmesser kann bis zum 2,2-Fachen des Pilotbohrungsdurchmessers betragen.
- Es steht eine große Auswahl an Aktivierungsmethoden je nach Anwendung zur Verfügung. Die am besten geeignete Aktivierung hängt weitgehend von der verwendeten Werkzeugmaschine und von der Losgröße ab.
- Je anspruchsvoller die Anwendung, desto mehr profitieren Sie von der Geschwindigkeit und den weiteren Vorteilen des Autofacer.
- Autofacer-Werkzeuge werden immer als Sonderwerkzeuge für eine konkrete Anwendung gefertigt.
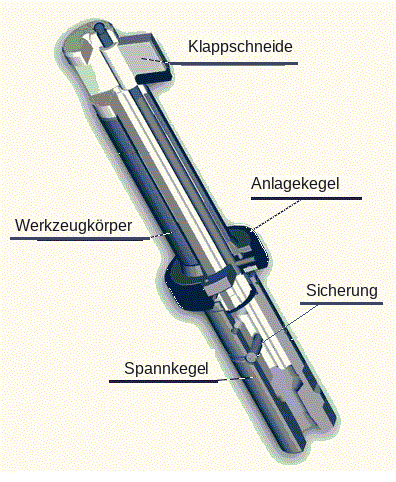
Werkzeugschema
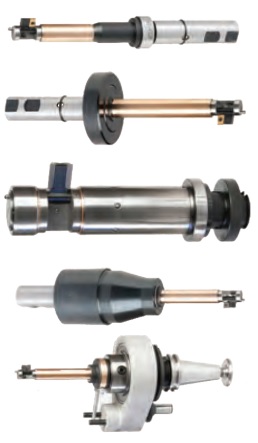
Aktivierungsmethoden
- Aktivierungskegel
- Schwungrad
- Reibring
- Innere Kühlmittelzufuhr
- Aktivierungsstange
Videos zum Autofacer
Fallstudien
Fallstudie: 24.000 € Einsparung bei Aluminiumgussteilen
Herausforderung
Senkung der Fertigungskosten beim Rückwärtssenken von 3.500 Bohrungen pro Jahr an Aluminiumgussteilen.
Maschine: Bearbeitungszentrum Mori-Seiki
Werkstoff: Aluminium
Werkstück: Aluminiumgussteil
Lösung
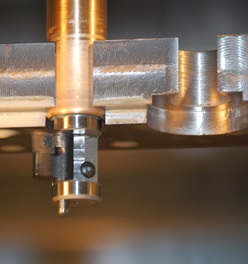
Ersatz des bisher verwendeten zweiteiligen Werkzeugs und vollständige Automatisierung des Rückwärtssenkens. Dabei wurde hinter einer Bohrung mit 13 mm Durchmesser und 25 mm Tiefe eine Rückwärtssenkung mit 26 mm Durchmesser gefertigt – mit dem Ziel, manuelle Eingriffe des Bedieners zu eliminieren und den Zyklus zu beschleunigen.
Ergebnis
Die Kosten sanken drastisch von 8 € auf 0,40 € pro Bohrung, und es wurden jährlich 500 Stunden eingespart. Bei einem Maschinenstundensatz von 48 € bedeutete das eine jährliche Einsparung von 24.000 €. Wichtig war auch die Sicherheit: Der Bediener musste den Senkkopf nicht mehr bei laufender Maschine von Hand einsetzen.
Fallstudie: Bearbeitungszykluszeit um 89 % verkürzt
Herausforderung
Zeitaufwendige und gefährliche Nebenoperationen bei einer schwierigen unterbrochenen Rückwärtssenkung beseitigen und die Fertigungskosten senken.
Maschine: Vertikal-Bearbeitungszentrum Doosan 4020
Werkstoff: HRS-Stahl
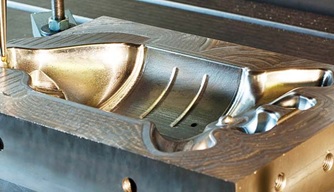
Rückwärtssenkung Ø 26,0 mm hinter einer Bohrung Ø 17,5 mm, 3.600 Bohrungen pro Jahr
Lösung
Das bisher verwendete zweiteilige Senkwerkzeug durch einen Autofacer mit Schwungradaktivierung ersetzen.
Schnittgeschwindigkeit: 250 m/min
Vorschub pro Umdrehung: 0,08 mm
Ergebnis
Mit dem Autofacer sank die Schnittzeit für das Senken einer Bohrung von 4,6 Minuten auf 30 Sekunden und die gesamte Bearbeitungszeit eines Teils mit 36 Bohrungen von 2,6 Stunden auf 18 Minuten. Die gesamte Zeitersparnis im Bearbeitungszyklus erreichte 89 %. Außerdem entfiel das manuelle Einsetzen von Teilen des Senkwerkzeugs, wodurch die Verletzungsgefahr für den Bediener sank und auch der Ausschuss durch Bedienfehler zurückging.
Fallstudie: Hydraulikzylinder – 2,5-mal schneller gesenkt
Herausforderung
Für einen Hersteller von Komponenten für schwere Lkw die Bearbeitungszeit des Teils verkürzen und Qualitätsprobleme beseitigen. Die bisherige Lösung nutzte 3 verschiedene Senkwerkzeuge mit teuren Wendeschneidplatten zu 50 € pro Stück, geliefert in Packungen zu 50 Stück.
Senkform: Durchmesser 150 mm, Tiefe 55 mm, durch eine Bohrung mit 70,75 mm Durchmesser, Eckradius 6 mm, Fase 4,5 mm × 45°
Die Senkung wurde in drei Schritten bearbeitet, die Oberflächenqualität schwankte stark und verursachte bis zu 50 % Ausschuss.
Lösung
Der Autofacer bearbeitet die gesamte Form (Senkung, Radius, Fase) in einem Arbeitsgang.
Schnittbedingungen:
150 U/min
Vorschub 20 mm/min
Ergebnis
Die Bearbeitungszeit pro Teil wurde um 45–60 Minuten verkürzt, der Autofacer war 2- bis 2,5-mal schneller als die ursprüngliche Lösung. Zugleich sank der Verbrauch an Wendeschneidplatten um 90 %, die Probleme mit der Oberflächenqualität verschwanden und die Ausschussquote ging zurück.
Fallstudie: Lokomotiven – Bearbeitungszeit von einer Stunde auf 5 Minuten verkürzt
Herausforderung
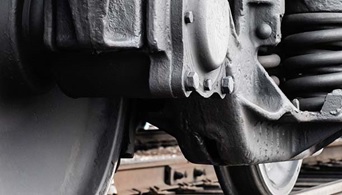
Kugelförmige Senkung für eine Schraube im Lokomotivblock, Durchmesser 33,3 mm in 250 mm Tiefe. Ursprünglich kletterte der Bediener auf den Lokomotivblock und befestigte den Schneidkopf des Werkzeugs von Hand, stieg wieder herunter, startete den Rückwärtssenkzyklus und kletterte nach Abschluss der Operation wieder hinauf, um den Schneidkopf abzunehmen. So dauerte jede Senkung eine Stunde, und der ganze Prozess war für den Bediener gefährlich.
Lösung
Autofacer-Senkwerkzeug mit Aktivierungsstange
Ergebnis
Der gesamte Rückwärtssenkprozess läuft automatisch. Die Bearbeitungszeit sank deutlich von einer Stunde auf 5 Minuten, und gefährliche Handgriffe des Bedieners entfielen.
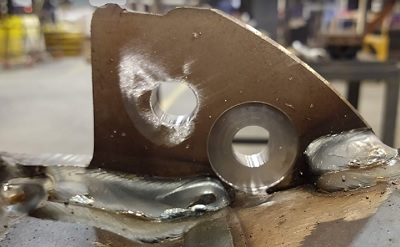
Fallstudie: Sicheres Rückwärtssenken über eine Schweißnaht an einer Stahlkonstruktion
Herausforderung
Durch eine Bohrung mit 15 mm Durchmesser eine Rückwärtssenkung mit 32 mm Durchmesser und 3 mm Tiefe über eine Schweißnaht an einer Stahlkonstruktion fertigen. Wegen der unterschiedlich großen Schweißnaht und möglicher harter Stellen im geschweißten Material sorgte sich der Kunde um die Sicherheit und Zuverlässigkeit der Senkoperation.
Werkstoff: Stahl
Werkstück: geschweißte Stahlkonstruktion
Lösung
Eingesetzt wurde ein Autofacer-Sonderwerkzeug mit Aktivierung über die innere Kühlmittelzufuhr und gelöteten Hartmetallschneiden. Eine hydraulische Kupplung mit Kolben hält die Schneide auch im stark unterbrochenen Schnitt zuverlässig offen. Die Bohrung D = 15 mm dient zugleich als Führung für den Werkzeugkörper und trägt zu einer guten Oberflächenqualität bei.
Schnittbedingungen:
970 U/min
Vorschub 50 mm/min
Ergebnis
„Ich genieße die Zuverlässigkeit der Senkoperation wirklich. Der Autofacer ist jetzt Teil eines konsequent gemessenen Fertigungsprozesses und praktisch fehlersicher“, sagte ein Fertigungsingenieur eines weltweit führenden Landmaschinenherstellers.
Konsistenz ist wahrscheinlich der wichtigste Teil der Steuerung eines Fertigungsprozesses. Sie bestimmt, wie genau Sie Ihre Zahlungsströme vorhersagen können und ob Sie Ihren Kunden gute Produkte pünktlich liefern, und sie verringert die gefürchteten „Anrufe aus der Nachtschicht“, die spät in der Nacht melden, dass Ihre Fertigungslinie steht, weil etwas kollidiert ist.