
| Für dieses Werkzeug verfügbare Rändelprofile | |||
|---|---|---|---|
| Profil am Werkstück |  |
 |
 |
| RAA | RGE 30° (Spitzen) |
RGE 45° (Spitzen) |
|
| Radtyp | AA+AA | BL30+BR30° (Vertiefungen) |
BL45+BR45° (Vertiefungen) |
| Vorschub | F ☑ R ☑ | F ☑ R ☑ | F ☑ R ☑ |
M17 für Automaten
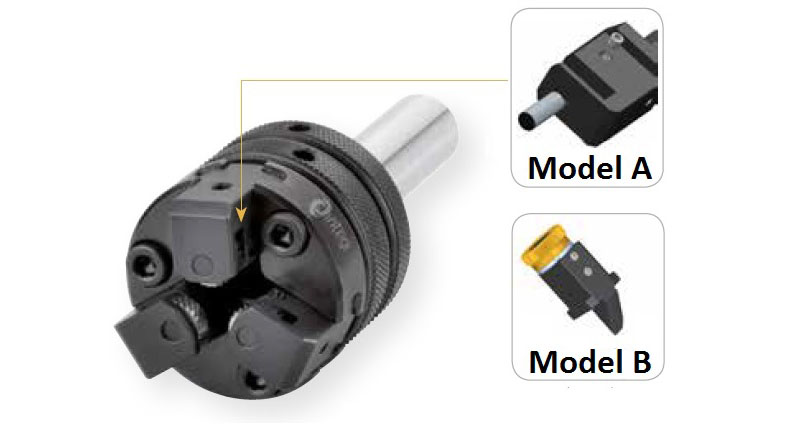
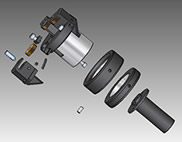
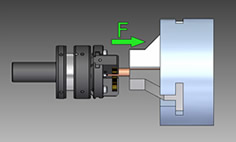
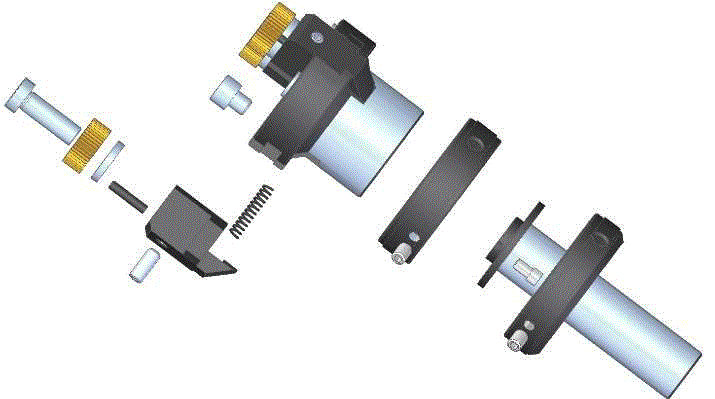
Rändelhalter M17. Stirnvorschub durch 3 gleichzeitig verstellbare Backen. Selbstzentriersystem, Hartmetallstifte, verschleißfeste Oberflächenbehandlung.
Halter M17
Rändelhalter M17. Zum Rändelformen.
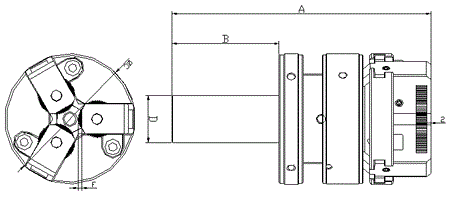
| Bestellnummer | Rändel Ø | Rändelräder | A | B | C | D | E | Preis ohne MwSt. | Lager | Aktion |
|---|---|---|---|---|---|---|---|---|---|---|
| M17 10.04.210 | 3-10 | 10E4d4 | 107 | 57.5 | 44 | 16 | 1.5 | 1 244,13 € | 3 Tage | |
| M17 15.06.16 | 4-10 | 15E6d10 | 113 | 57.5 | 44 | 16 | 0 | 1 244,13 € | 3 Tage | |
| M17 20.06.22 | 5-30 | 20E6d6 | 139 | 57.5 | 70 | 22 | 2 | 1 410,01 € | 3 Tage | |
| M17 20.06.25 | 5-30 | 20E6d6 | 139 | 57.5 | 70 | 25 | 2 | 1 410,01 € | 3 Tage | |
| M17 20.06.430 | 5-30 | 20E6d6 | 139 | 57.5 | 70 | 20 | 2 | 1 410,01 € | 3 Tage | |
| M17 25.10.20 | 6-30 | 25E10d15 | 149 | 57.5 | 70 | 20 | 0 | 1 410,01 € | 3 Tage | |
| M17 25.10.22 | 6-30 | 25E10d15 | 149 | 57.5 | 70 | 22 | 0 | 1 410,01 € | 3 Tage | |
| M17 25.10.25 | 6-30 | 25E10d15 | 149 | 57.5 | 70 | 25 | 0 | 1 410,01 € | 3 Tage |
-
-
1. Rändelprofile
Profil am Werkstück Rändelrad 1 Rändelrad 2 Rändelrad 3 Axialer Vorschub Radialer Vorschub RAA AA AA AA ja x (nein) RGE 30° BL 30° BR 30° BR 30° ja x (nein) RGE 45° BL 45° BR 45° BR 45° ja x (nein) Das Rändelwerkzeug M17 kann für zwei Bereiche verwendet werden:
- mit Rändelrädern ø15 mm für Werkstücke mit einem Durchmesser von 4-10 mm
- mit Rändelrädern ø25 mm für Werkstücke mit einem Durchmesser von 6-30 mm
2. Rändeln abgesetzter Werkstücke
Beim Rändeln von Werkstücken mit Absätzen (unterschiedlichen Durchmessern) ist es nicht möglich, die gesamte Oberfläche bis in die Ecke zu rändeln. Bei der Verwendung dieses Werkzeugs muss ein Sicherheitsabstand von 2,5 mm von der Ecke bis zum Ende des gerändelten Profils eingehalten werden.
3. Einsetzen der Räder
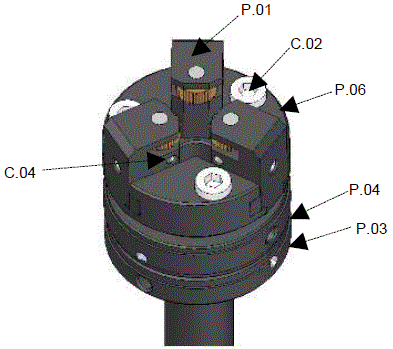
- Lösen Sie die Befestigungsschrauben C-03.
- Stellen Sie die Einstellmutter P-03 durch Drehen in die Mittelposition.
Für jedes Rad:
- Lösen Sie die Schraube C-02 an jedem abgenutzten Rad.
- Entfernen Sie den Stift P-06. Sie können ihn durch Loch ‚B‘ herausschieben.
- Setzen Sie ein neues Rad so ein, dass der Stift durch die Bohrung geführt werden kann.
- Stecken Sie den Stift wieder durch das Rad und ziehen Sie die Schraube C-02 fest.
Nach dem Einsetzen der Räder stellen Sie den Rändeldurchmesser durch Drehen der Mutter P-03 ein und sichern die Position durch festes Anziehen der Schrauben C-03.
4. Einstellen der Position der Radhalter
Die Position der Radhalter P-5 kann durch Drehen der Einstellmutter P-03 angepasst werden. Gehen Sie wie folgt vor:
- Lösen Sie die Schrauben C-03.
- Stellen Sie den Durchmesser zwischen den Radhaltern durch Drehen der Einstellmutter P-03 ein.
- Ziehen Sie die Schrauben C-03 fest.
5. Einstellung und Ausrichtung des Werkzeugs in der Maschine
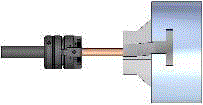
Stellen Sie zunächst sicher, dass sich die Räder frei auf den Stiften drehen. Falls erforderlich, schmieren Sie sie mit Graphitfett. Gehen Sie dann wie folgt vor:
- Spannen Sie das Werkzeug in den Werkzeughalter der Drehmaschine ein.
- Lösen Sie leicht die Mutter P-04, die den Spannschaft sichert.
- Stellen Sie mit der Einstellmutter P-03 die Position der Radhalter (entsprechend dem vorherigen Kapitel) so ein, dass der Durchmesser zwischen den Rändelrädern größer ist als der Werkstückdurchmesser.
- Lassen Sie das Spannfutter bei sehr niedriger Drehzahl rotieren, fahren Sie mit der Werkzeugachse auf die Werkstückachse und schieben Sie das Werkzeug auf das Werkstück.
- Durch Drehen der Einstellmutter die Räder an das Werkstück annähern, bis sie sich zu drehen beginnen.
- Fahren Sie das Werkzeug nicht heraus und ziehen Sie die Muttern P-03 und P-04 fest.
- Ziehen Sie die Mutter P-03 bei rotierendem Werkstück an, bis die Räder in das Werkstück kratzen. Überprüfen Sie dann, ob die Breite des Abdrucks der Breite der verwendeten Räder entspricht. Ist dies nicht der Fall, ist das Werkzeug falsch eingespannt und Sie müssen zum ersten Punkt dieses Kapitels zurückkehren und von vorne beginnen.
- Wenn die Breite (h) korrekt ist, fahren Sie mit dem Anziehen fort, bis das Profil die gewünschte Tiefe hat. Normalerweise beträgt die Tiefe etwa ein Viertel der Profilteilung auf den verwendeten Rädern.
- Wenn Sie die gewünschte Breite und Tiefe erreicht haben, ziehen Sie alle Muttern und Schrauben ordnungsgemäß fest und fahren Sie mit dem Werkzeug aus dem Werkstück.
6. Beginn des Rändelns
Lassen Sie das Spannfutter auf die empfohlene Drehzahl hochfahren und positionieren Sie die Werkzeugachse in der Werkstückachse. Führen Sie dann das Rändeln mit dem Vorschub F in der gewünschten Länge durch. Empfohlene Vorschübe finden Sie in der Tabelle unten.
Sorgen Sie stets für ausreichende Kühlmittelzufuhr. Kühlmittel oder Öl sorgen für Späneabfuhr, erleichtern den Rändelprozess durch Schmierung der Nuten, kühlen und verringern die reibungsbedingte Erwärmung.
7. Beachten Sie vor und während dem Rändeln
- Stellen Sie sicher, dass die Radstifte fest angezogen sind.
- Sorgen Sie immer für eine ausreichende Zufuhr von Kühlmittel. Sowohl die Kühlung als auch die Schmierung des Teils während des Prozesses sind beim Rändeln wichtig.
8. Fehlerbehebung
Problem Ursache Lösung Doppeltes Profil Geringer radialer Vorschub zu Beginn des Rändelns beim Einfahren in das Werkstück Erhöhen Sie den Vorschub pro Umdrehung beim radialen Einfahren in das Werkstück zu Beginn des Rändelns Werkstückumfang ist kein Vielfaches der Rändelprofilteilung Passen Sie die Tiefe des Rändelprofils leicht an Ausbrechen der Rändelradzähne Zu große Rändeltiefe Verringern Sie die Rändeltiefe, damit sie der Teilung des Rändelprofils entspricht Rändelrad verschleißt schnell Zu große Rändeltiefe Verringern Sie die Rändeltiefe, damit sie der Teilung des Rändelprofils entspricht Ungeeignete Schnittbedingungen Passen Sie Schnittgeschwindigkeit und Vorschub beim Rändeln auf geeignete Werte an 9. Empfohlene Vorschübe und Schnittgeschwindigkeiten
Material Werkstück ø [mm] Rad ø [mm] Schnittgeschw. [m/min] Zustellung (Einfahren ins Werkstück) [mm/U] Quervorschub [mm/U] für Zahnteilungen: 0,3-0,6 0,6-1,2 1,2-1,6 1,6-2,0 Weicher Stahl <10 15 20-50 0,05-0,10 0,15 0,10 0,08 0,06 10-30 25 30-60 0,25 0,20 0,15 0,13 Werkzeugstahl <10 15 20-50 0,04-0,08 0,12 0,08 0,05 0,04 10-30 25 20-55 0,20 0,15 0,10 0,08 Edelstahl <10 15 20-40 0,04-0,08 0,12 0,08 0,06 0,04 10-30 25 20-45 0,20 0,15 0,10 0,08 Stahlguss <10 15 20-40 0,05-0,10 0,15 0,10 0,08 0,07 10-30 25 20-45 0,25 0,20 0,15 0,13 Aluminium <10 15 25-60 0,05-0,10 0,12 0,08 0,06 0,04 10-30 25 35-70 0,25 0,20 0,15 0,13 Messing <10 15 35-75 0,05-0,10 0,20 0,15 0,12 0,10 10-30 25 45-90 0,30 0,25 0,20 0,15