
Werkzeugeinstellung
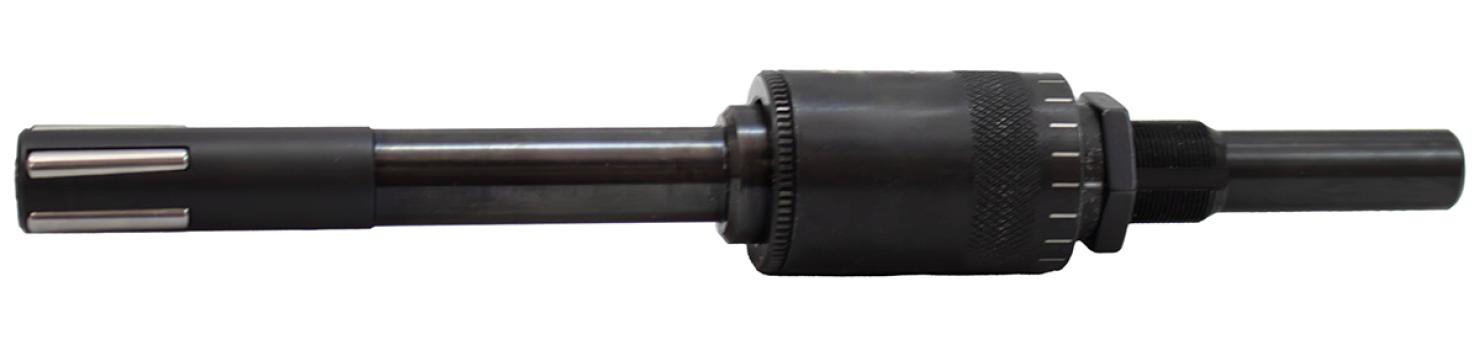
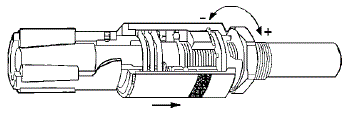
Lösen Sie die Kontermutter. Ziehen Sie den gefederten Körper etwas heraus. Drehen Sie den Körper nach links, um den Durchmesser zu vergrößern, oder nach rechts, um ihn zu verringern. Stellen Sie den Durchmesser des Werkzeugs so ein, dass es in die zu walzende Bohrung eingeführt werden kann. Vergrößern Sie den Durchmesser, bis die Rollen die Oberfläche der Bohrung berühren. Ziehen Sie das Werkzeug dann aus der Bohrung. Fügen Sie anhand der Markierungen zur Durchmessereinstellung (0,0025 mm) das in der Tabelle in diesem Handbuch angegebene Aufmaß hinzu und ziehen Sie dann die Kontermutter fest.
Die Richtigkeit der Einstellung kann dann durch Glattwalzen eines Probestücks und Messen der Abmessungen und der Oberflächenrauheit überprüft werden. Walzen Sie das Probestück nicht öfter als zweimal, da das Ergebnis durch die Kaltverfestigung der Materialoberfläche beeinträchtigt würde. Kaltverfestigung kann zu Abblättern und falscher Werkzeugeinstellung führen. Wenn Sie die Einstellung ändern möchten, lösen Sie immer die Kontermutter. Wenn Sie die genaue Einstellung erreicht haben, ziehen Sie die Kontermutter fest.
Achtung: Bei Verwendung des automatischen Werkzeugvorschubs muss dieser an der Maschine mindestens auf den in der Tabelle in diesem Handbuch angegebenen Mindestwert eingestellt werden.
Wartung des Werkzeugs und Kühlung
Während des Glattwalzens muss eine kontinuierliche Zufuhr von ausreichend Kühlmittel gewährleistet sein. Dies ist notwendig, um sowohl das Werkzeug als auch das Werkstück zu kühlen und zu reinigen. Tragen Sie unter Bedingungen, bei denen keine Schmierung möglich ist, eine ausreichende Menge Schmiermittel direkt auf das Werkzeug oder Werkstück auf.
Zum Glattwalzen der meisten Metalle kann ein handelsübliches, leichtes Schmieröl mit niedriger Viskosität verwendet werden. Für Aluminium- und Magnesiumlegierungen eignet sich ein hochraffiniertes Öl auf Paraffinbasis mit niedriger Viskosität. Es ist sehr wichtig, einen ausreichenden Kühlmitteldurchfluss sicherzustellen, um zu verhindern, dass das Werkzeug mit abgehenden Spänen in Berührung kommt. Wasserlösliche Kühlmittel sind verwendbar. Ohne Filtration kann die bearbeitete Oberfläche durch Spänepartikel, die in den Walzbereich getragen werden, beschädigt und das Oberflächenfinish zerstört werden. Je geringer die gewünschte Endrauheit, desto wichtiger ist die Filterung des Kühlmittels. Die Verwendung von hochdichten Filtern wird empfohlen.
Bei sachgemäßem Einsatz bedürfen die Rollen keiner besonderen Wartung. Die Rollen, der Käfig und der Dorn sollten lediglich regelmäßig überprüft und gegebenenfalls ausgetauscht werden. Es ist immer ratsam, den gesamten Rollensatz auszutauschen; die gleichzeitige Verwendung neuer und gebrauchter Rollen kann zu Genauigkeitsverlusten und schlechterer Oberflächenqualität führen.
Waschen Sie das Werkzeug vor der Lagerung in einem Ölbad und wickeln Sie es in Wachspapier oder ein ähnliches Rostschutzmaterial. Überprüfen Sie vor der Wiederverwendung die Rollen und den Dorn sorgfältig auf Korrosion. Tauschen Sie diese bei Bedarf aus.
Ausrichtung und Einspannen des Werkzeugs
Es ist wichtig, dass das Werkzeug und das Werkstück beim Glattwalzen exakt fluchten. Eine größere Abweichung (größer als 0,075 – 0,1 mm) wirkt sich negativ auf die fertige Oberfläche und die Lebensdauer des Werkzeugs aus. Ein Achsversatz von mehr als 0,12 mm kann zu einer übermäßigen Biegebeanspruchung des Werkzeugs führen. Dies kann zu Ermüdungsbrüchen an der Spitze des Dorns führen. Die korrekte Werkzeugausrichtung wird noch kritischer, wenn das Werkzeug rotiert.
Der Schaft des Werkzeugs muss fest eingespannt sein, um axiale Bewegungen beim Herausfahren aus dem Schnitt zu verhindern. Dies ist besonders wichtig bei großen und schweren Werkzeugen, die in vertikaler Position arbeiten. Bei Mehrspindel-Drehautomaten sollte das Glattwalzwerkzeug in einer der oberen Werkzeugpositionen gespannt werden, um eine Verunreinigung durch Späne aus anderen Bearbeitungen zu minimieren. Wird das Werkzeug in der Horizontalen eingesetzt, kann das Einfahren in das Werkstück aufgrund der voreingestellten Überlappung problematisch sein. Versehen Sie die Bohrung daher nach Möglichkeit mit einer großen Fase, um dieses Problem zu beseitigen.
EMPFOHLENE VORSCHÜBE UND GESCHWINDIGKEITEN - INNENWERKZEUGE
| Bohrungs-Ø [mm] | Vorschub [mm/U] (min - max) |
U/min | Bohrungs-Ø [mm] | Vorschub [mm/U] (min - max) |
U/min |
|---|---|---|---|---|---|
| 3 | 0,10 - 0,15 | 1500 | 60 | 1,5 - 2,3 | 170 |
| 5 | 0,10 - 0,15 | 1500 | 65 | 1,6 - 2,5 | 170 |
| 7 | 0,15 - 0,20 | 1500 | 70 | 1,1 - 1,6 | 170 |
| 10 | 0,20 - 0,33 | 1000 | 75 | 1,1 - 1,6 | 120 |
| 13 | 0,30 - 0,40 | 1000 | 80 | 1,2 - 1,8 | 120 |
| 16 | 0,38 - 0,56 | 600 | 85 | 1,5 - 2,2 | 120 |
| 20 | 0,46 - 0,70 | 600 | 90 | 1,6 - 2,3 | 100 |
| 22 | 0,51 - 0,76 | 600 | 100 | 1,6 - 2,4 | 100 |
| 25 | 0,66 - 1,00 | 600 | 105 | 1,8 - 2,7 | 100 |
| 32 | 1,0 - 1,5 | 300 | 110 | 1,8 - 2,7 | 85 |
| 38 | 1,1 - 1,7 | 300 | 117 | 2,0 - 3,0 | 85 |
| 44 | 1,2 - 1,8 | 300 | 125 | 2,0 - 3,0 | 85 |
| 50 | 1,4 - 2,1 | 200 | 140 | 2,3 - 3,6 | 75 |
Glattwalzwerkzeuge mit nicht angetriebenem Käfig (langes Unterteil) müssen maschinell angetrieben werden. Die Maschineneinstellungen in der obigen Tabelle sind Richtwerte. Stellen Sie die Maschine immer schneller ein als den Werkzeugvorschub. Die Geschwindigkeit kann um 25 – 50% erhöht werden.
BEARBEITUNGSAUFMAß / OBERFLÄCHENRAUHEIT
| Werkstückgröße [mm] | Innenfläche | Außenfläche | ||
|---|---|---|---|---|
| Aufmaß [mm] | Rauheit Ra (vorher/nachher) | Aufmaß [mm] | Rauheit Ra (vorher/nachher) | |
| Hohe Duktilität | ||||
| ø 3 - 12 | 0,01 | 2,0 / 0,2 | 0,01 | 2,0 / 0,2 |
| 0,02 | 2,5 / 0,2 | 0,01 | 2,5 / 0,2 | |
| ø 12,5 - 25 | 0,02 | 1,6 / 0,2 | 0,01 | 1,6 / 0,2 |
| 0,04 | 2,5 / 0,2 | 0,03 | 2,5 / 0,2 | |
| ø 25 - 50 | 0,03 | 1,6 / 0,2 | 0,02 | 2,5 / 0,2 |
| 0,05 | 2,5 / 0,2 | 0,03 | 3,2 / 0,2 | |
| ø 50 - 160 | 0,04 | 1,6 / 0,2 | 0,03 | 2,5 / 0,2 |
| 0,05 | 2,5 / 0,2 | 0,04 | 3,2 / 0,2 | |
| 0,07 | 2,5 / 0,2 | 0,05 | 3,2 / 0,2 | |
| Geringe Duktilität | ||||
| ø 3 - 12 | 0,01 | 2,0 / 0,5 | 0,01 | 1,6 / 0,5 |
| 0,02 | 2,5 / 0,5 | 0,01 | 2,5 / 0,5 | |
| ø 12,5 - 25 | 0,02 | 2,5 / 0,5 | 0,01 | 2,5 / 0,5 |
| 0,03 | 2,5 / 0,5 | 0,02 | 3,2 / 0,6 | |
| ø 25 - 50 | 0,03 | 2,5 / 0,5 | 0,01 | 2,5 / 0,5 |
| 0,04 | 3,2 / 0,6 | 0,03 | 3,2 / 0,6 | |
| ø 50 - 160 | 0,04 | 2,5 / 0,5 | 0,02 | 2,5 / 0,5 |
| 0,05 | 3,2 / 0,7 | 0,04 | 3,2 / 0,6 | |
Materialien mit hoher Duktilität haben eine Dehnung von mehr als 18 % und eine Härte von weniger als Rc32. Dazu gehören geglühter Stahl, Edelstahl, Aluminium, Messing, Bronze und Temperguss.
Materialien mit geringer Duktilität haben eine Dehnung von weniger als 18 % und eine maximale Härte von Rc40. Dazu gehören Grauguss, gehärtete Stähle, Magnesiumlegierungen und harte Kupferlegierungen.
Unter dem Walzaufmaß versteht man die Oberflächenstruktur, die aus einzelnen Spitzen und Tälern in der Größe von 0,0002 bis 0,005 mm besteht. Die Größe dieses Aufmaßes variiert je nach Arbeitsbedingungen beim Glattwalzen, Materialeigenschaften, Wandstärke, Art der bearbeiteten Oberfläche und der geforderten Oberflächenrauheit nach dem Walzen.
Die Werte in der Tabelle sind als Ausgangspunkt für die Werkstückvorbereitung zu verwenden. Bestimmen Sie das Vorbearbeitungsverfahren und andere Bedingungen so, dass sie den angegebenen Aufmaßen entsprechen und das Glattwalzwerkzeug die erforderlichen Abmessungen und die Oberflächenrauheit einhalten kann.