
- Oberflächenvorbereitung zum Glattwalzen: Ra = 2,0/3,0 µm
- Vorschub beim Glattwalzen: 0,1/0,2 mm/U
- Maximale Schnittgeschwindigkeit: 275 m/min
- Empfohlene anfängliche Schnittbedingungen: 0,15 mm/U und 180 m/min
- Beim Glattwalzen von Konturen, Planflächen und Konen kann ein geringerer Vorschub erforderlich sein. Versuchen Sie es zunächst mit halbem Vorschub.
- Erforderliche Kühlung: Minerallösung oder Öl
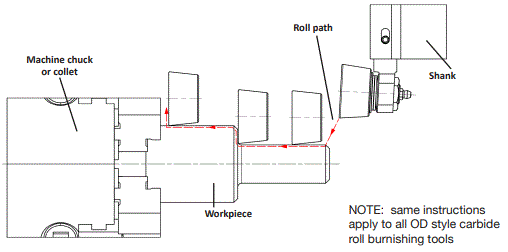
- Das Innen-Glattwalzwerkzeug mit Hartmetallrolle wurde für das Glattwalzen von Innen- und Außendurchmessern sowie für ununterbrochene Planflächen konzipiert.
Einspannen des Glattwalzwerkzeugs
Dieses Glattwalzwerkzeug hat einen Zylinderschaft mit Spannflächen. Der Schaft wird in den Werkzeughalter der Drehmaschine eingespannt. Die Achse des Zapfens (Pivot Pin) muss senkrecht zur Richtung der durch das Glattwalzen erzeugten Kraft stehen.
Standardeinstellung des Glattwalzwerkzeugs
Spannen Sie das Glattwalzwerkzeug so ein, dass der Diamant in der Achse liegt und senkrecht auf die zu walzende Oberfläche gerichtet ist. Schalten Sie die Kühlung ein. Zur Einstellung fahren Sie den Diamantteil so nah wie möglich an die Werkstückoberfläche heran und drücken Sie das Werkzeug dann um 0,5 mm bis 0,8 mm weiter an. Dadurch wird die für das Glattwalzen erforderliche Kraft zwischen Werkzeug und Werkstückoberfläche erzeugt. Die erforderliche Kraft kann von Fall zu Fall variieren. Schalten Sie den Arbeitsvorschub ein und sorgen Sie für ausreichende Kühlmittelzufuhr. Wenn das Werkzeug die erforderliche Walztiefe erreicht hat, fahren Sie das Werkzeug von der Oberfläche weg und ziehen Sie es aus der Bohrung.
Federbelastung
Dieses Glattwalzwerkzeug verfügt über zwei Federsätze für eine zweiseitige Werkzeugbelastung. Der erste Federsatz befindet sich im Werkzeugschaft und ermöglicht das radiale Einfedern des Walzkopfes beim Glattwalzen von Außen- und Innendurchmessern. Der zweite Satz befindet sich direkt hinter der Hartmetallrolle. Diese Federn ermöglichen das axiale Einfedern des Kopfes beim Planwalzen.
Einstellen des Werkzeugs für Innen- und Außendurchmesser
Vor der Verwendung des Werkzeugs müssen die erforderliche Kopfeinfederung und der Vorschub eingestellt werden. Dies geschieht wie folgt: Zuerst muss die Federkompression eingestellt werden. Berühren Sie mit der Hartmetallrolle die Werkstückoberfläche und drücken Sie den Kopf um 0,7 mm gegen die Oberfläche. Schalten Sie unmittelbar nach dieser Kompression den Arbeitsvorschub im Bereich von 0,1/0,2 mm/U ein. Prüfen Sie, ob die gewalzte Oberfläche Ihren Anforderungen entspricht.
Wenn die Qualität der Oberfläche unbefriedigend ist, muss das Werkzeug nachgestellt werden:
- Durch Erhöhen oder Verringern der Kopfeinfederung.
- Durch Erhöhen oder Verringern des Arbeitsvorschubs.
Achten Sie darauf, dass die Kopfeinfederung das Maximum von 2,5 mm nicht überschreitet. Mit der Schraube an der Rückseite des Schafts kann die Federvorspannung eingestellt werden, so dass der gewünschte Druck auf die Werkstückoberfläche auch bei geringerer Kopfeinfederung erreicht werden kann.
Einstellen des Werkzeugs zum Planwalzen
Das Einstellen für das Planwalzen erfolgt, indem der Kopf an das Werkstück herangefahren wird, bis die Hartmetallrolle die Oberfläche berührt. Nach diesem Kontakt muss das Werkzeug um weitere 0,5 mm vorgefahren werden, um den Kopf einzufedern. Schalten Sie unmittelbar danach den Arbeitsvorschub im Bereich von 0,1/0,2 mm/U ein.
Prüfen Sie, ob die Werkstückoberfläche Ihren Anforderungen entspricht. Ist die Qualität unbefriedigend, muss nachgestellt werden:
- Durch Erhöhen oder Verringern der Kopfeinfederung.
- Durch Erhöhen oder Verringern des Arbeitsvorschubs.
Achten Sie darauf, dass die Kopfeinfederung das Maximum von 1,5 mm nicht überschreitet.
Hinweis
Das Glattwalzwerkzeug muss mindestens einmal pro Schicht geschmiert werden. Die Schmierung erfolgt durch Herausdrehen der Schraube Position 2, Einfüllen des Schmiermittels und Verwendung des Schmiernippels Position 3.