
- Erreichbare Rauheit durch Glattwalzen: Ra 0,3
- Oberflächenvorbereitung durch Drehen: Ra = 2,0/3,0 µm
- Härte des gewalzten Materials: 40 HRC oder niedriger
- Minimaler Durchmesser der Bohrung: 12,7 mm
- Maximale Reichweite des Werkzeugs: 72,6 mm
- Mindestabstand zum Grund der Bohrung: 3,6 mm
- Vorschub beim Glattwalzen: 0,07/0,10 mm/U
- Maximale Schnittgeschwindigkeit: 230 m/min
- Erforderliche Kühlung: Minerallösung oder Öl
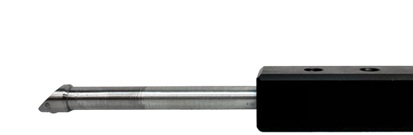
Das Diamant-Glattwalzwerkzeug S2295 wurde für den Einsatz auf Drehmaschinen und ähnlichen Maschinen entwickelt. Dieses Werkzeug kann zum Glattwalzen der meisten Metalle mit einer Härte von 40 HRC oder weniger verwendet werden.
Standardeinstellung des Glattwalzwerkzeugs
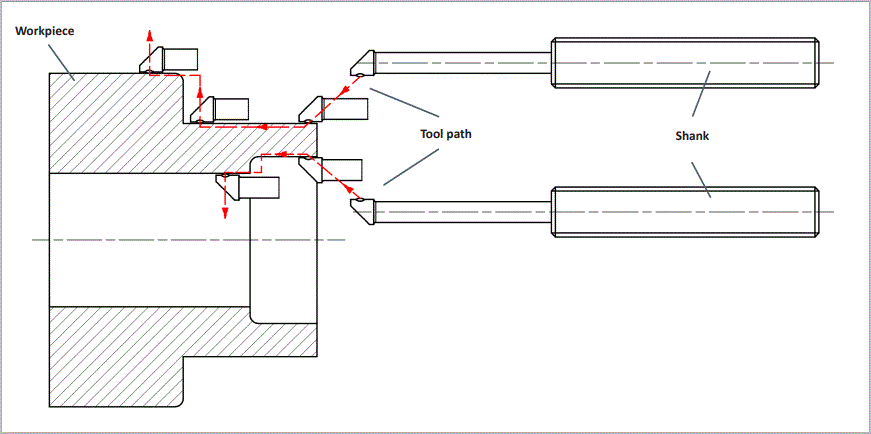
Spannen Sie das Glattwalzwerkzeug so ein, dass der Diamant in der Achse liegt und senkrecht auf die zu walzende Oberfläche gerichtet ist. Schalten Sie die Kühlung ein. Zur Einstellung fahren Sie den Diamantteil so nah wie möglich an die Werkstückoberfläche heran und drücken Sie das Werkzeug dann um 0,5 mm bis 0,8 mm weiter an. Dadurch wird die für das Glattwalzen erforderliche Kraft zwischen Werkzeug und Werkstückoberfläche erzeugt. Die erforderliche Kraft kann von Fall zu Fall variieren. Schalten Sie den Arbeitsvorschub ein und sorgen Sie für ausreichende Kühlmittelzufuhr. Wenn das Werkzeug die erforderliche Walztiefe erreicht hat, fahren Sie das Werkzeug von der Oberfläche weg und ziehen Sie es aus der Bohrung.
Überprüfen Sie nach dem Glattwalzen die Oberfläche. Ist das Ergebnis unbefriedigend, wiederholen Sie den Vorgang am nächsten Teil und erhöhen Sie den Anpressdruck um 0,1 mm. Glattwalzen ist ein einmaliger Prozess. Durch wiederholtes Walzen einer bereits gewalzten Oberfläche wird diese weder verbessert, noch lassen sich daraus die richtigen Parameter für das nächste Teil ableiten.
Austausch des Diamantschafts
Um den Diamantschaft auszutauschen, lösen Sie die beiden Inbusschrauben an der Seite des Werkzeugs und entnehmen Sie den Schaft. Setzen Sie einen neuen Diamantschaft ein und ziehen Sie die Inbusschrauben fest.
Tipps und Warnungen
Wenn die erforderliche Walzkraft nicht erreicht werden kann, versuchen Sie, das Werkzeug leicht zu neigen, um eine größere Durchbiegung des Schafts zu erzielen. Alternativ können Sie den Schaft kürzen; dies verringert zwar die Reichweite des Werkzeugs, ermöglicht aber eine höhere Kraft.
Wenden Sie beim Glattwalzen keinen Anpressdruck von mehr als 3 mm an. Fahren Sie nicht über Kanten und walzen Sie nicht bei unterbrochenen Schnitten.
Verwenden Sie beim Glattwalzen immer ausreichend Kühlmittel, da sonst der Diamant des Werkzeugs beschädigt werden kann.