
- Erreichbare Rauheit durch Glattwalzen: Ra 0,3
- Oberflächenvorbereitung durch Drehen: Ra = 2,0/3,0 µm
- Vorschub beim Glattwalzen: 0,1/0,2 mm/U
- Schnittgeschwindigkeit beim Glattwalzen: vc = max 340 m/min
- Empfohlene Anfangsbedingungen: 0,15 mm/U und 100 m/min
- Beim Glattwalzen von Konturen, Planflächen oder konischen Flächen kann der halbe Vorschub sinnvoll sein.
- Erforderliche Kühlung: Minerallösung oder Öl
Einspannen des Glattwalzwerkzeugs
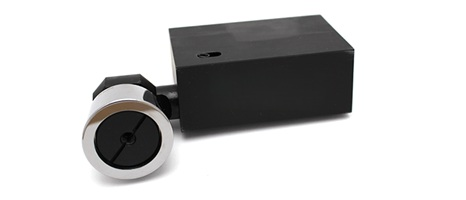
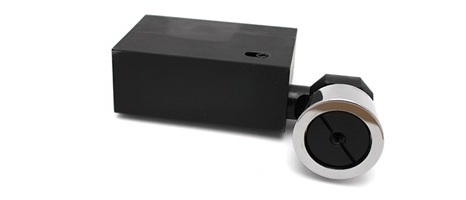
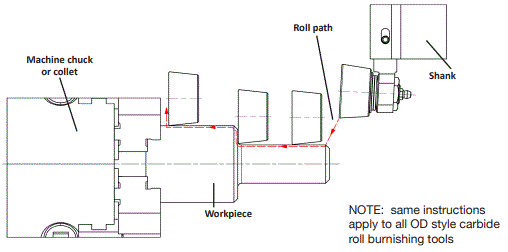
Das Außen-Glattwalzwerkzeug mit Hartmetallrolle hat einen Schaft mit einem 25x25 mm Vierkant. Werkzeuge mit anderen Schäften sind ebenfalls erhältlich. Der Schaft wird in den Werkzeughalter der Drehmaschine eingespannt. Stellen Sie sicher, dass die Achse des Glattwalzwerkzeugs mit der Werkstückachse fluchtet.
Federbelastung
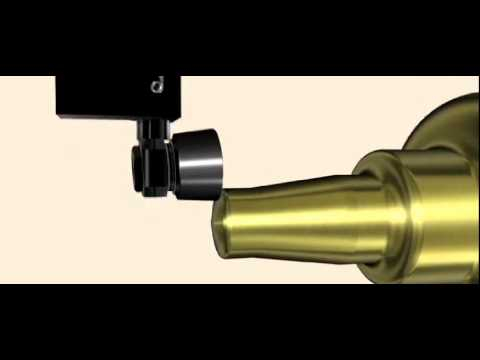
Diese Glattwalzwerkzeuge verfügen über zwei Federsätze für eine zweiseitige Werkzeugbelastung. Der erste Federsatz befindet sich im Schaft und ermöglicht das Einfedern des Walzkopfes in radialer Richtung beim Glattwalzen von Außendurchmessern. Der zweite Satz befindet sich direkt hinter der Hartmetallrolle. Diese Federn ermöglichen das Einfedern des Kopfes in axialer Richtung beim Planwalzen und in Ecken.
Einstellen des Werkzeugs für Innen- und Außendurchmesser
Vor der Verwendung des Glattwalzwerkzeugs müssen die erforderliche Kopfeinfederung und der Vorschub eingestellt werden. Dies wird wie folgt ermittelt: Die Federkompression muss zuerst eingestellt werden. Berühren Sie mit der Hartmetallrolle die Werkstückoberfläche und drücken Sie den Kopf um 0,6 mm gegen die Oberfläche. Schalten Sie unmittelbar nach diesem Zusammendrücken den Arbeitsvorschub für das Glattwalzen im Bereich von 0,1/0,2 mm/U ein. Prüfen Sie, ob die Werkstückoberfläche Ihren Anforderungen entspricht.
Wenn die Oberflächenqualität unbefriedigend ist, muss das Werkzeug nachgestellt werden:
- Durch Erhöhen oder Verringern der Kopfeinfederung.
- Durch Erhöhen oder Verringern des Arbeitsvorschubs für das Glattwalzen.
Achten Sie darauf, dass die Kopfeinfederung beim Glattwalzen das Höchstmaß von 5 mm nicht überschreitet.
Alternative Einstellung für unterbrochene Schnitte
Stellen Sie das Werkzeug zunächst ein und testen Sie es an einem ununterbrochenen Schnitt wie oben beschrieben. Mit der Schraube an der Rückseite des Schaftes kann die Federvorspannung eingestellt werden, so dass der erforderliche Walzdruck auf die Werkstückoberfläche auch bei geringerer Kopfeinfederung erreicht werden kann. Ziehen Sie die Schraube daher so weit an, bis die Tiefe der beim ununterbrochenen Schnitt eingestellten Kompression entspricht. Die Gewindesteigung der Schraube beträgt 0,9 mm, so dass eine Umdrehung der Schraube einer Kompression von 0,9 mm entspricht. Die maximale Kompression entspricht drei Schraubenumdrehungen aus der gelösten Position. Bei Vorspannung der Feder beträgt der erforderliche Anpressdruck der Rolle in die Oberfläche 0,15 mm.
Einstellen des Werkzeugs zum Planwalzen
Die Einstellung des Werkzeugs zum Planwalzen erfolgt durch Heranfahren des Kopfes an das Werkstück, bis die Hartmetallrolle die Werkstückoberfläche berührt. Nach diesem Kontakt muss das Werkzeug um weitere 0,3 mm vorgefahren werden, wodurch der Werkzeugkopf eingefedert wird. Schalten Sie unmittelbar nach dieser Kompression den Arbeitsvorschub im Bereich von 0,1/0,2 mm/U ein. Prüfen Sie, ob die Oberfläche Ihren Anforderungen entspricht.
Wenn die Oberflächenqualität nach dem Glattwalzen unbefriedigend ist, muss nachgestellt werden:
- Durch Erhöhen oder Verringern der Kopfeinfederung.
- Durch Erhöhen oder Verringern des Arbeitsvorschubs.
Achten Sie darauf, dass die Kopfeinfederung das Höchstmaß von 1 mm nicht überschreitet.
Hinweis
Das Glattwalzwerkzeug muss mindestens einmal pro Schicht geschmiert werden. Die Schmierung erfolgt durch Herausdrehen der Schraube Position 2, Einfüllen des Schmiermittels und Verwendung des Schmiernippels Position 3.