
- Erreichbare Rauheit durch Glattwalzen: Ra 0,3
- Oberflächenvorbereitung durch Drehen: Ra = 2,0/3,0 µm
- Vorschub beim Glattwalzen: 0,07/0,10 mm/U
- Maximale Schnittgeschwindigkeit: 230 m/min
- Erforderliche Kühlung: Minerallösung oder Öl
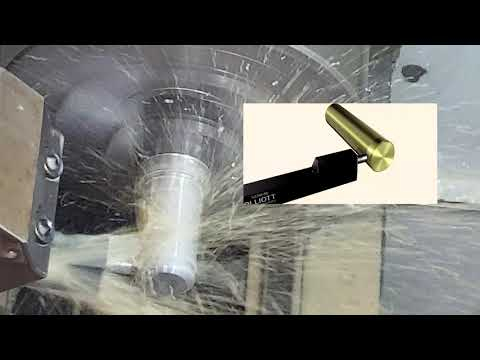
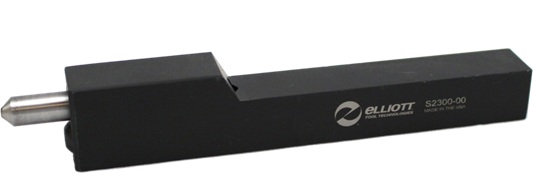
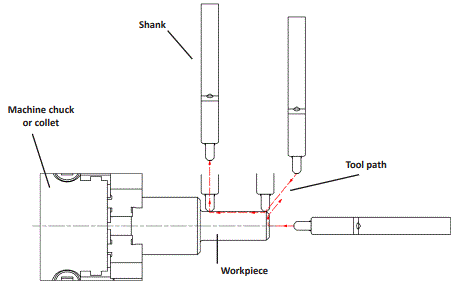
Das Diamant-Glattwalzwerkzeug S2300 wurde für den Einsatz auf Drehmaschinen und ähnlichen Werkzeugmaschinen entwickelt. Das Werkzeug muss senkrecht zur Werkstückoberfläche und in Richtung seiner Achse gespannt werden.
Standardeinstellung des Glattwalzwerkzeugs
Der Diamanteinsatz wird mit einer leichten Federvorspannung auf der Maschine gespannt. Zur Einstellung fahren Sie den Diamantteil so nah wie möglich an die Werkstückoberfläche heran (verwenden Sie ein Stück Papier zwischen Werkzeug und Werkstück) und fahren das Werkzeug dann weiter vor, so dass die Feder um etwa 3 mm zusammengedrückt wird (die maximal mögliche Federkompression beträgt 6 mm). Achten Sie darauf, dass Einsatz und Feder auf die richtige Höhe zusammengedrückt sind, da sonst Werkzeug und Werkstück beschädigt werden können. Sobald die Feder belastet ist, kann das Glattwalzwerkzeug mit Arbeitsvorschub über die Werkstückoberfläche gefahren werden, um die gewünschten Oberflächenparameter zu erreichen. Wenn Sie das Werkzeug auf diese Weise einstellen, dürfen Sie das Werkstück nicht mit Arbeitsvorschub an- oder abfahren und dieses Werkzeug nicht für unterbrochene Schnitte verwenden.
Einstellung des Werkzeugs für unterbrochene Schnitte
Das modifizierte Glattwalzwerkzeug kann auch für das An- und Abfahren an das Werkstück sowie für unterbrochene Schnitte verwendet werden. Das Werkzeug wird vorbereitet, indem die Federvorspannung durch Drehen der Inbusschraube an der Stirnseite des Werkzeugs eingestellt wird (Drehen im Uhrzeigersinn erhöht die Vorspannung, Drehen gegen den Uhrzeigersinn verringert sie). Nachdem das Werkzeug auf die gewünschte Vorspannung eingestellt ist, wird es an die Werkstückoberfläche angesetzt und um weitere 0,05 mm vorgefahren. In diesem Fall ist darauf zu achten, dass während des Betriebs keine weitere Federbelastung auftritt. Bei dieser Anwendung darf das Werkzeug nicht mehr als 0,07 mm an das Werkstück angedrückt werden.
Austausch des Diamanteinsatzes
Um den Diamanteinsatz auszutauschen, drehen Sie die Inbusschraube heraus und entfernen Sie den verschlissenen Einsatz. Setzen Sie einen neuen Einsatz ein und ziehen Sie die Schraube an, so dass der Einsatz sicher im Glattwalzwerkzeug gehalten wird.
Hinweise und Warnungen
Die erforderliche Federvorspannung beim Glattwalzen variiert je nach Werkstückmaterial und der vorgedrehten Oberflächenqualität. Diese Faktoren beeinflussen auch die erreichbare Qualität der gewalzten Oberfläche. Mit jeder Umdrehung der Inbusschraube erhöht sich die Vorspannung um 155 N. Die maximale Vorspannung bei 6,35 mm Kompression beträgt 825 N.
Das Diamant-Glattwalzwerkzeug kann bei Materialien mit einer maximalen Härte von 40 HRC eine Oberflächenrauheit von Ra 2,0 auf Ra 0,2 verbessern. Dieses Werkzeug kann auch für das Glattwalzen härterer Materialien verwendet werden, erreicht jedoch eine geringere Oberflächenqualität.
Beim Betrieb dieses Glattwalzwerkzeugs muss Kühlmittel verwendet werden. Die Diamantoberfläche ist präzisionsgeschliffen und kann beschädigt werden, wenn das Werkzeug ohne Kühlung eingesetzt wird.