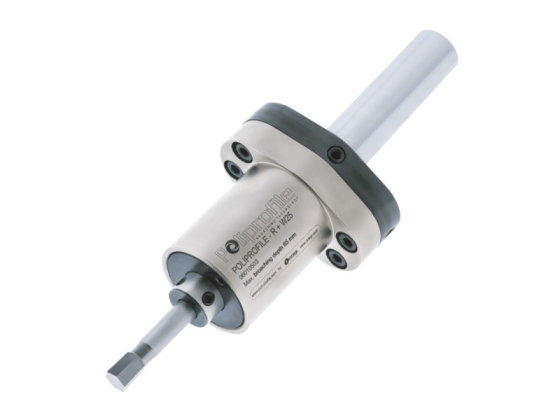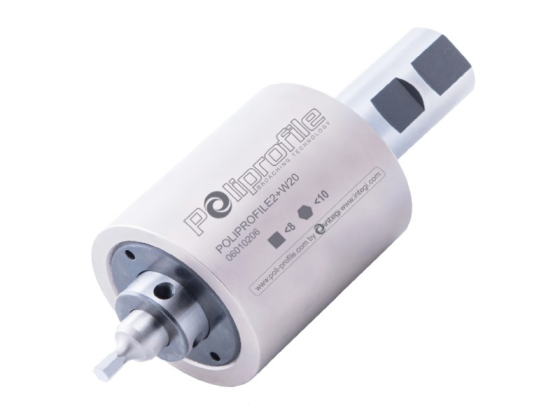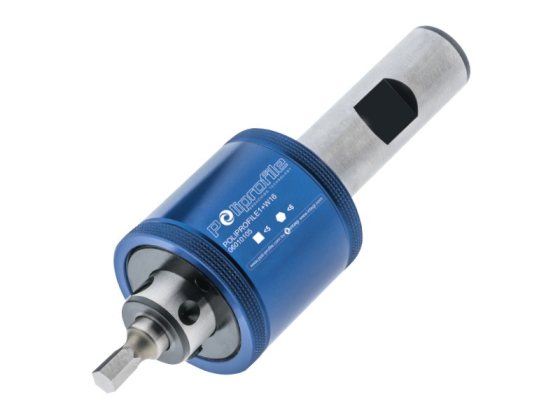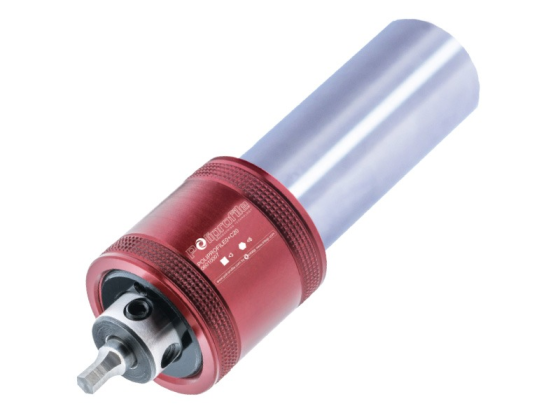

HERSTELLUNG VON NICHT-ROTATIONSPROFILEN - Herstellung (Räumen/Bearbeiten) von Sechskanten, Vierkanten, Verzahnungen
Beschreibung:
Polyprofile-Werkzeuge können auf allen Arten von konventionellen und CNC-Drehmaschinen sowie Drehautomaten eingesetzt werden. Sie können auch auf Bearbeitungszentren und Bohrmaschinen verwendet werden.
Auf einem Bearbeitungszentrum rotiert der Werkzeugkörper, während der Stempel im Material steckt und nicht rotiert.
Auf einer Drehmaschine rotiert der Stempel, da er sich im rotierenden Werkstück befindet. Der Werkzeugkörper ist fest im Werkzeughalter eingespannt und rotiert nicht.
SIE BENÖTIGEN KEINE DREHMASCHINE MIT ANGETRIEBENEN WERKZEUGEN.
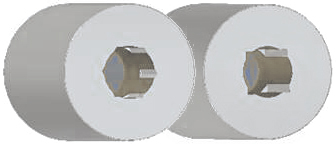
Das Taumel-Rotationssystem der Polyprofile-Werkzeuge ermöglicht die schnelle und wirtschaftliche Bearbeitung von inneren Sack- und Durchgangsprofilen. Es ermöglicht auch die Erstellung von Außenprofilen in vielen verschiedenen Materialien.
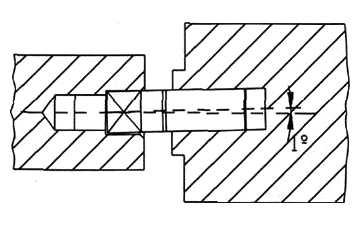
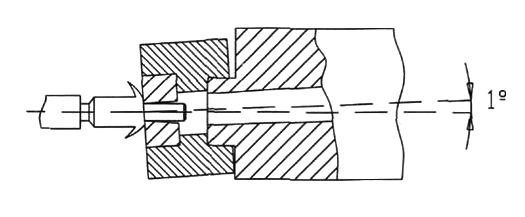
Das Taumel-Rotationssystem formt das Material allmählich in die Form des negativen Abdrucks des verwendeten Werkzeugs um. Diese Bewegung wird durch den eingestellten Winkel zwischen Werkzeugkörper und Stempel erzeugt.
 |
 |
 |
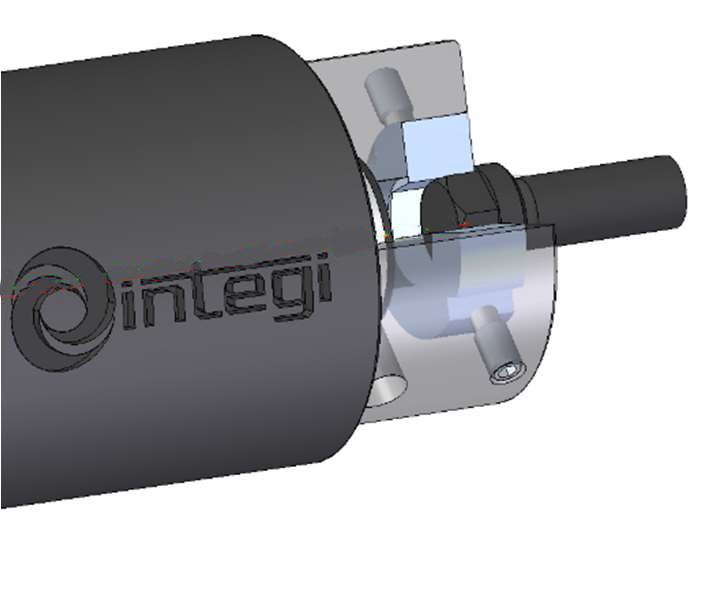 |
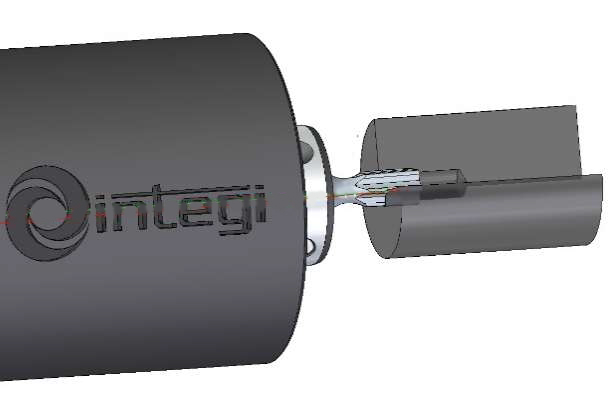
| Beispiel für die Bearbeitung eines Innenprofils | Beispiel für die Bearbeitung eines Außenprofils | ||
Vorbereitende Maßnahmen:
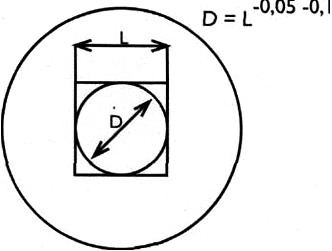
Um eine Innenform zu bearbeiten, bohren Sie zunächst ein Loch mit einem Durchmesser, der etwas kleiner ist als das Endmaß der Profilbohrung. Wenn die fertige Bohrung keine exakte Form aufweisen muss oder das Material besonders schwer zu bearbeiten ist, können Sie die Bohrung etwas größer vorbohren (wie in der Abbildung gezeigt). Dadurch wird die Werkzeugmaschine erheblich entlastet.
 |
 |
 |
| Beispiel für ein Teil, bei dem D < L | Beispiel für ein Teil, bei dem D > L |
| Vorbohrdurchmesser für Torx-Profil | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| Torx | T6 | T8 | T10 | T15 | T20 | T25 | T30 | T40 | T45 |
| ø [mm] | 1,33 | 1,79 | 2,10 | 2,48 | 2,89 | 3,34 | 4,12 | 4,96 | 5,76 |
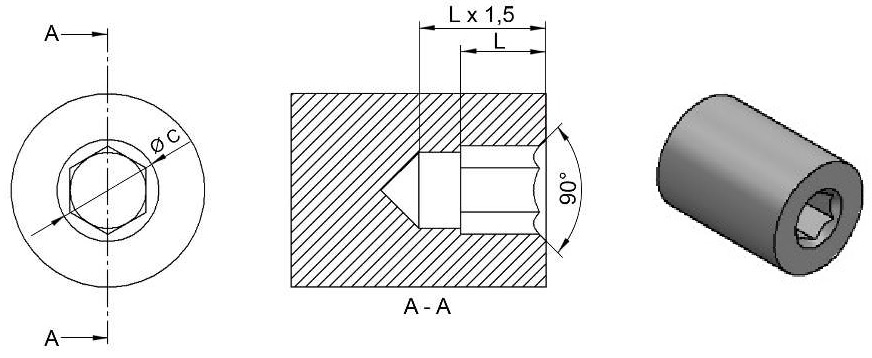
Wenn Sie eine Form in einem Sackloch bearbeiten, sollte die Tiefe der vorgebohrten Bohrung das 1,5-fache der Tiefe der zu bearbeitenden Form betragen. Dadurch werden Probleme mit Spänestau und mögliche Werkzeugschäden vermieden.
Sowohl bei Sackloch- als auch bei Durchgangsbohrungen ist eine Fase von 60-90° als Einlauf für den Stempel erforderlich.
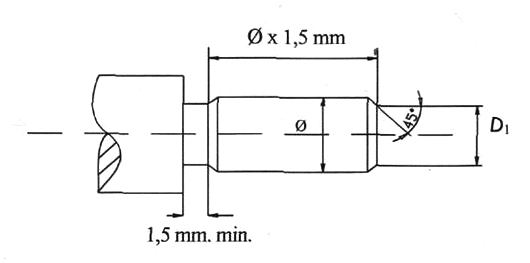
Für Außenwerkzeuge sollte die maximale Bearbeitungslänge das 1,5-fache des Arbeitsdurchmessers nicht überschreiten. Diese und weitere Empfehlungen sind in den Abbildungen dargestellt.
 |
 |
| Bohrungstiefe und Einlaufwinkel |
Vorbereitung für das Außenprofil. Durchmesser D1 ist kleiner als der Arbeitsdurchmesser des Werkzeugs. |
Werkzeugeinstellung:
Die Tabelle zeigt die korrekten Stempellängen für alle Werkzeugtypen:
| Modell | A |
|---|---|
| POLIPROFILE 1 | 15mm |
| POLIPROFILE 2 | 15mm |
| POLIPROFILE 3 | 22mm |
| POLIPROFILE 4 | 25mm |
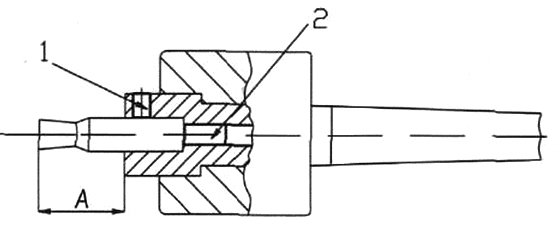
Die Abbildung zeigt das Verfahren zum Einstellen der Länge A.
Sie können diese Länge einstellen, indem Sie die Schraube 2 festziehen, die das Ende des Stempels stützt.
Eine richtig eingestellte Länge A weicht um weniger als 0,5mm vom korrekten Wert ab.
Empfohlene Schnittbedingungen:
Beim Einfahren des Stempels in das Werkstück wird empfohlen, eine niedrige Drehzahl einzustellen, um eine Beschädigung der Stempelkanten zu vermeiden. Stellen Sie die Drehzahl auf 100-200 U/min ein. Sobald der Stempel ca. 0,5 mm in das Werkstück eingedrungen ist, erhöhen Sie die Drehzahl und den Vorschub auf die empfohlenen Werte.
Drehzahl: 500-2000 min-1
| Material | Vorschub mm/U | |||||
|---|---|---|---|---|---|---|
| Sechskantprofil | Vierkantprofil | TORX-Profil | ||||
| <14mm | >14mm | <12mm | >12mm | <T25 | >T27 | |
| Stahl <800 N/mm² | 0,10 | 0,08 | 0,06 | 0,04 | 0,10 | 0,08 |
| Stahl 600-800 N/mm² | 0,08 | 0,06 | 0,05 | 0,03 | 0,08 | 0,06 |
| Stahl 800-1200 N/mm² | 0,06 | 0,03 | 0,03 | 0,02 | 0,05 | 0,03 |
| Edelstahl <850 N/mm² | 0,08 | 0,06 | 0,04 | 0,03 | 0,08 | 0,06 |
| Edelstahl >850 N/mm² | 0,04 | 0,03 | 0,03 | 0,02 | 0,04 | 0,03 |
| Aluminium | 0,10 | 0,08 | 0,08 | 0,06 | 0,10 | 0,08 |
| Bronze | 0,08 | 0,06 | 0,07 | 0,05 | 0,08 | 0,06 |
| Titan <700 N/mm² | 0,08 | 0,06 | 0,07 | 0,05 | 0,08 | 0,06 |
| Titanlegierungen >700 N/mm² | 0,03 | 0,02 | 0,02 | 0,02 | 0,03 | 0,02 |
Verwenden Sie keinen Eilgang, um den Stempel aus dem Material zu ziehen!
Die Drehzahl ist nicht sehr wichtig, da sich der Stempel mit dem Werkstück mitdreht. Es empfiehlt sich, mit den empfohlenen Drehzahlen zu arbeiten.
Verwenden Sie Kühlung, aber da diese Bearbeitung wenig Wärme erzeugt, ist keine große Menge an Kühlmittel erforderlich.
Positionieren des Stempels oder der Matrize:
Wenn die Werkstückgeometrie eine genaue Ausrichtung des Stempels erfordert, verwenden Sie den mit dem Werkzeug gelieferten Positionierstab.
Verwenden Sie den Positionierstab in folgenden Fällen:
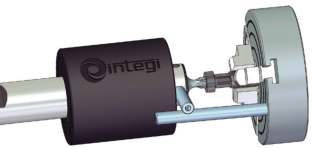
Zusammen mit dem Positionierstab muss auch ein Anschlag am Drehfutter oder auf dem Maschinentisch angebracht werden, an dem der Stab stoppt, kurz bevor der Stempel das Werkstück berührt. Dadurch stoppt der Stempel in der gewünschten Position.
Fehlerbehebung:
| Problem | Lösung |
|---|---|
| Maschine stoppt | |
| Die bearbeitete Form dreht sich spiralförmig |
- Ändern Sie während der Bearbeitung mehrmals die Drehrichtung - Verwenden Sie von Beginn des Räumens an den Positionierstab - Entfernen Sie nach der Hälfte des Vorgangs angesammelte Späne vor dem Stempel (es ist notwendig, von Anfang an den Positionierstab zu verwenden) |
| Stempelkanten verschlechtern sich schnell |
- Eingangsfase vergrößern - Verringern Sie die Drehzahl und den Vorschub zu Beginn des Vorgangs, bis der Stempel in das Werkstück eingedrungen ist |