
Fallstudien zum Glattwalzen
Erfahren Sie, wie Glattwalzen Unternehmen hilft, Zeit und Geld zu sparen und eine hervorragende Oberflächenqualität ohne Schleifen zu erzielen.
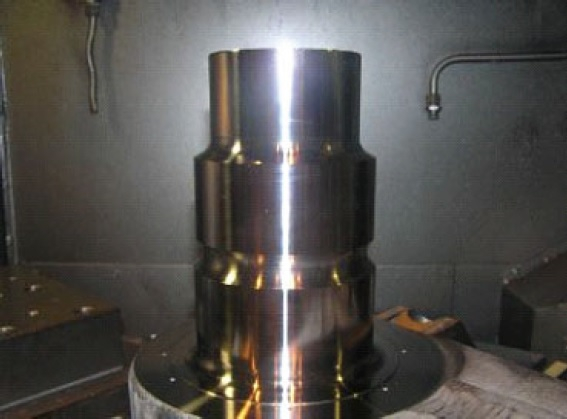
Fallstudie: Gehärtete Lagerwelle
Herausforderung
Maschine: CNC-Vertikaldrehmaschine Pittler, Welle auf Drehtisch gespannt
Werkstoff: Legierter Stahl
Werkstück: Gehärtete Lagerwelle
Geforderte Oberfläche: 0,4 Ra
Material auf 52-55 HRC gehärtet
Oberfläche mit Hartmetalleinsatz (0,8 mm Radius) bearbeitet
Schnittbedingungen: 300 U/min, Vorschub 0,15 mm/U
Oberfläche nach dem Drehen: 0,8 - 1,0 Ra
Vorgeschlagene Lösung
Verwendung eines Elliott-Diamantglattwalzwerkzeugs für die Oberflächenbearbeitung. Die Bedingungen waren:
Geschwindigkeit: 300 U/min
Vorschub: 0,05 mm/U
Radialer Werkzeugdruck: 0,3 mm
Ergebnis
Erreichte Oberflächenrauheit: 0,22 - 0,30 Ra
Keine anschließenden Nachbearbeitungen erforderlich
Der Kunde sparte sich den Kauf einer Schleifmaschine für 2.500.000 CZK.
Fallstudie: Laufradwelle eines Motors
Herausforderung
Maschine: CNC-Drehmaschine
Werkstoff: Edelstahl
Werkstück: Laufradwelle eines Motors
Geforderte Oberfläche: Besser als 0,4 Ra
Das Teil wurde zuvor durch Schleifen bei einer Partnerfirma fertiggestellt.
Vorgeschlagene Lösung
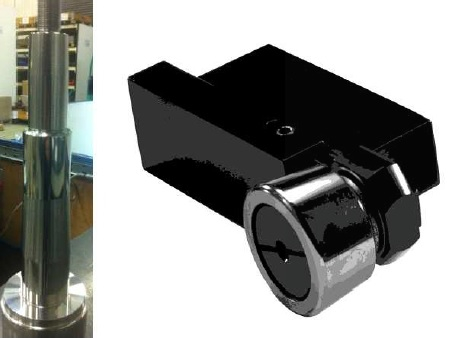
Anstelle des Schleifens wird ein Elliott-Glattwalzwerkzeug mit Hartmetallrolle verwendet. Bedingungen:
Geschwindigkeit: 800 U/min (125 m/min)
Vorschub: 0,1 mm/U
Gesamtzykluszeit: 130 s
Ergebnis
Erreichte Oberflächenrauheit: 0,2 - 0,3 Ra
Der Kunde erreichte die geforderte Oberflächenrauheit ohne Nachbearbeitung und ohne Outsourcing.
Der Kunde sparte durchschnittlich 900 CZK pro Werkstück.
Der Kunde hat die volle Kontrolle über den Produktionsprozess und kann schnellere Lieferzeiten anbieten.
Fallstudie: Stecker / Verbinder
Herausforderung
Maschine: CNC-Drehmaschine CMZ TA-20
Werkstoff: Stahl 36CrNiMo4
Werkstück: Stecker / Verbinder
Geforderte Oberfläche: 0,3 Ra (gefordert auf einer konischen Oberfläche)
Schnittbedingungen: 1200 U/min, Vorschub 0,2 mm/U
Oberfläche nach dem Drehen: 0,8 Ra
Vorgeschlagene Lösung
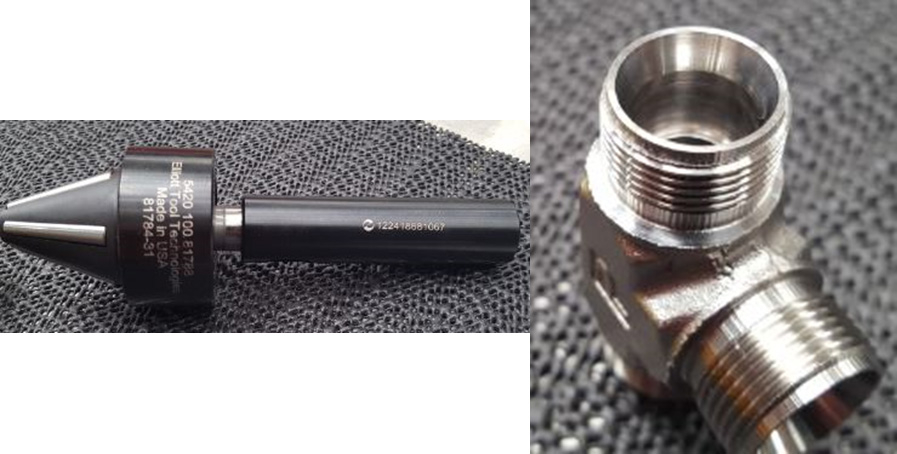
Verwendung eines speziellen konischen Multiroll-Werkzeugs für die Endbearbeitung. Bedingungen:
Geschwindigkeit: 1200 U/min
Vorschub: 0,05 mm/U
Verweildauer auf dem Konus: 3 Umdrehungen
Ergebnis
Erreichte Oberflächenrauheit: 0,30 Ra
Der Kunde erreichte die geforderte Oberfläche auf den eigenen Anlagen, ohne auf externes Schleifen angewiesen zu sein.
Der Glattwalzprozess zeigte stabile, gute Ergebnisse.
Der Kunde erzielte erhebliche Einsparungen bei den Produktionskosten.
Fallstudie: Hochdruckrohre
Herausforderung
Maschine: CNC-Drehmaschine ECOCA SJ-25B
Werkstoff: Kohlenstoffstahl St52
Werkstück: Hochdruckrohr
Geforderte Oberfläche: 0,18 Ra
Schnittbedingungen: 2500 U/min, Vorschub 0,2 mm/U
Oberfläche nach dem Drehen: 0,6 - 0,8 Ra
Vorgeschlagene Lösung
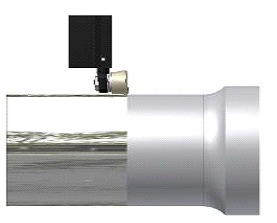
Das Glattwalzwerkzeug S2121-00M mit Hartmetallrolle erschien am besten geeignet. Bedingungen:
Geschwindigkeit: 2500 U/min
Vorschub: 0,05 mm/U
Radialer Druck: 0,5 mm
Ergebnis
Erreichte Oberflächenrauheit: 0,15 - 0,18 Ra
Die geforderte Oberflächenqualität wurde durch Glattwalzen in einem einzigen Arbeitsgang erreicht.
Der Kunde war nicht gezwungen, zusätzliche Produktionskapazitäten für das anschließende Schleifen zu nutzen. Dies sparte Zeit und Geld bei jedem hergestellten Stück.
Fallstudie: Ventilgehäuse - Inconel
Herausforderung
Maschine: 5-Achsen-CNC-Multifunktions-Bearbeitungszentrum Nakamura
Werkstoff: Inconel 718
Werkstück: Ventilgehäuse
Geforderte Oberfläche: 0,2 Ra
Der Kunde versuchte, die Oberfläche mit einem einschneidigen Bohrwerkzeug zu erreichen, kam aber nur auf Ra 0,5 - 0,6.
Vorgeschlagene Lösung
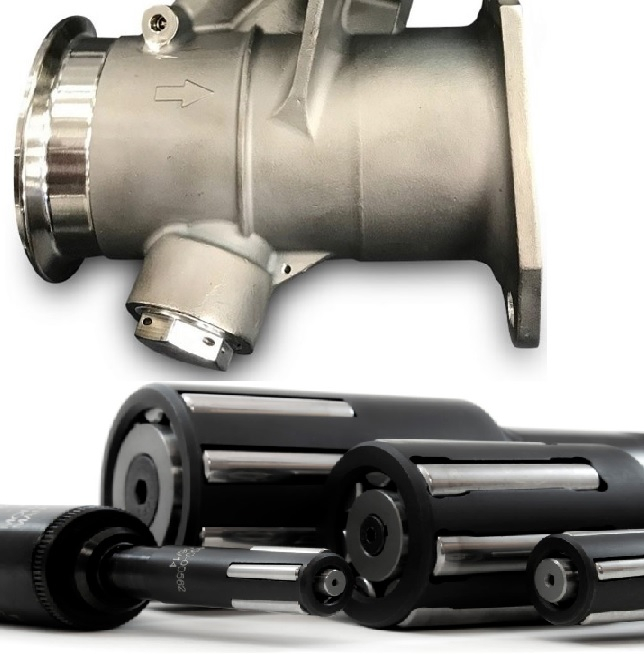
Verwendung des Multiroll-Glattwalzwerkzeugs für die Oberflächenbearbeitung. Bedingungen:
Geschwindigkeit: 500 U/min
Vorschub: 1,0 mm/U
Oberfläche nach dem Bohren: 1,5 - 2,0 Ra
Ergebnis
Erreichte Oberflächenrauheit: 0,10 Ra
Der Kunde erreichte die gewünschte Oberfläche ohne zusätzliche Arbeitsgänge.
Die Bearbeitungszeit und die Ausschussquote wurden deutlich reduziert.