
| Für dieses Werkzeug verfügbare Rändelprofile | |||
|---|---|---|---|
| Profil am Werkstück |  |
 |
 |
| RAA | RGE 30° (Spitzen) |
RGE 45° (Spitzen) |
|
| Radtyp | AA+AA | BL30+BR30° (Vertiefungen) |
BL45+BR45° (Vertiefungen) |
| Vorschub | F ☑ R ☑ | F ☑ R ☑ | F ☑ R ☑ |
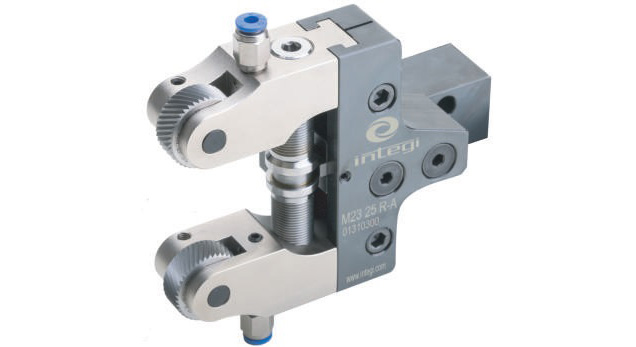
M23 für CNC, für lange Werkstücke
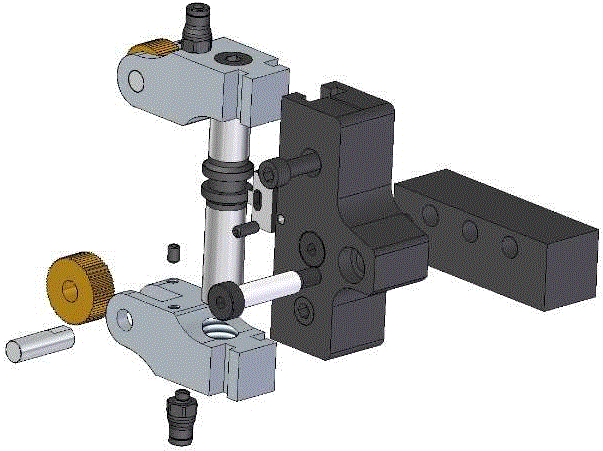
Rändelhalter M23. Für kleine Durchmesser und lange Werkstücke. Selbstzentriersystem kompensiert Revolverfehlausrichtung. Versionen A und B (bis Absatz).
Halter M23
Rändelhalter M23. Zum Rändelformen.
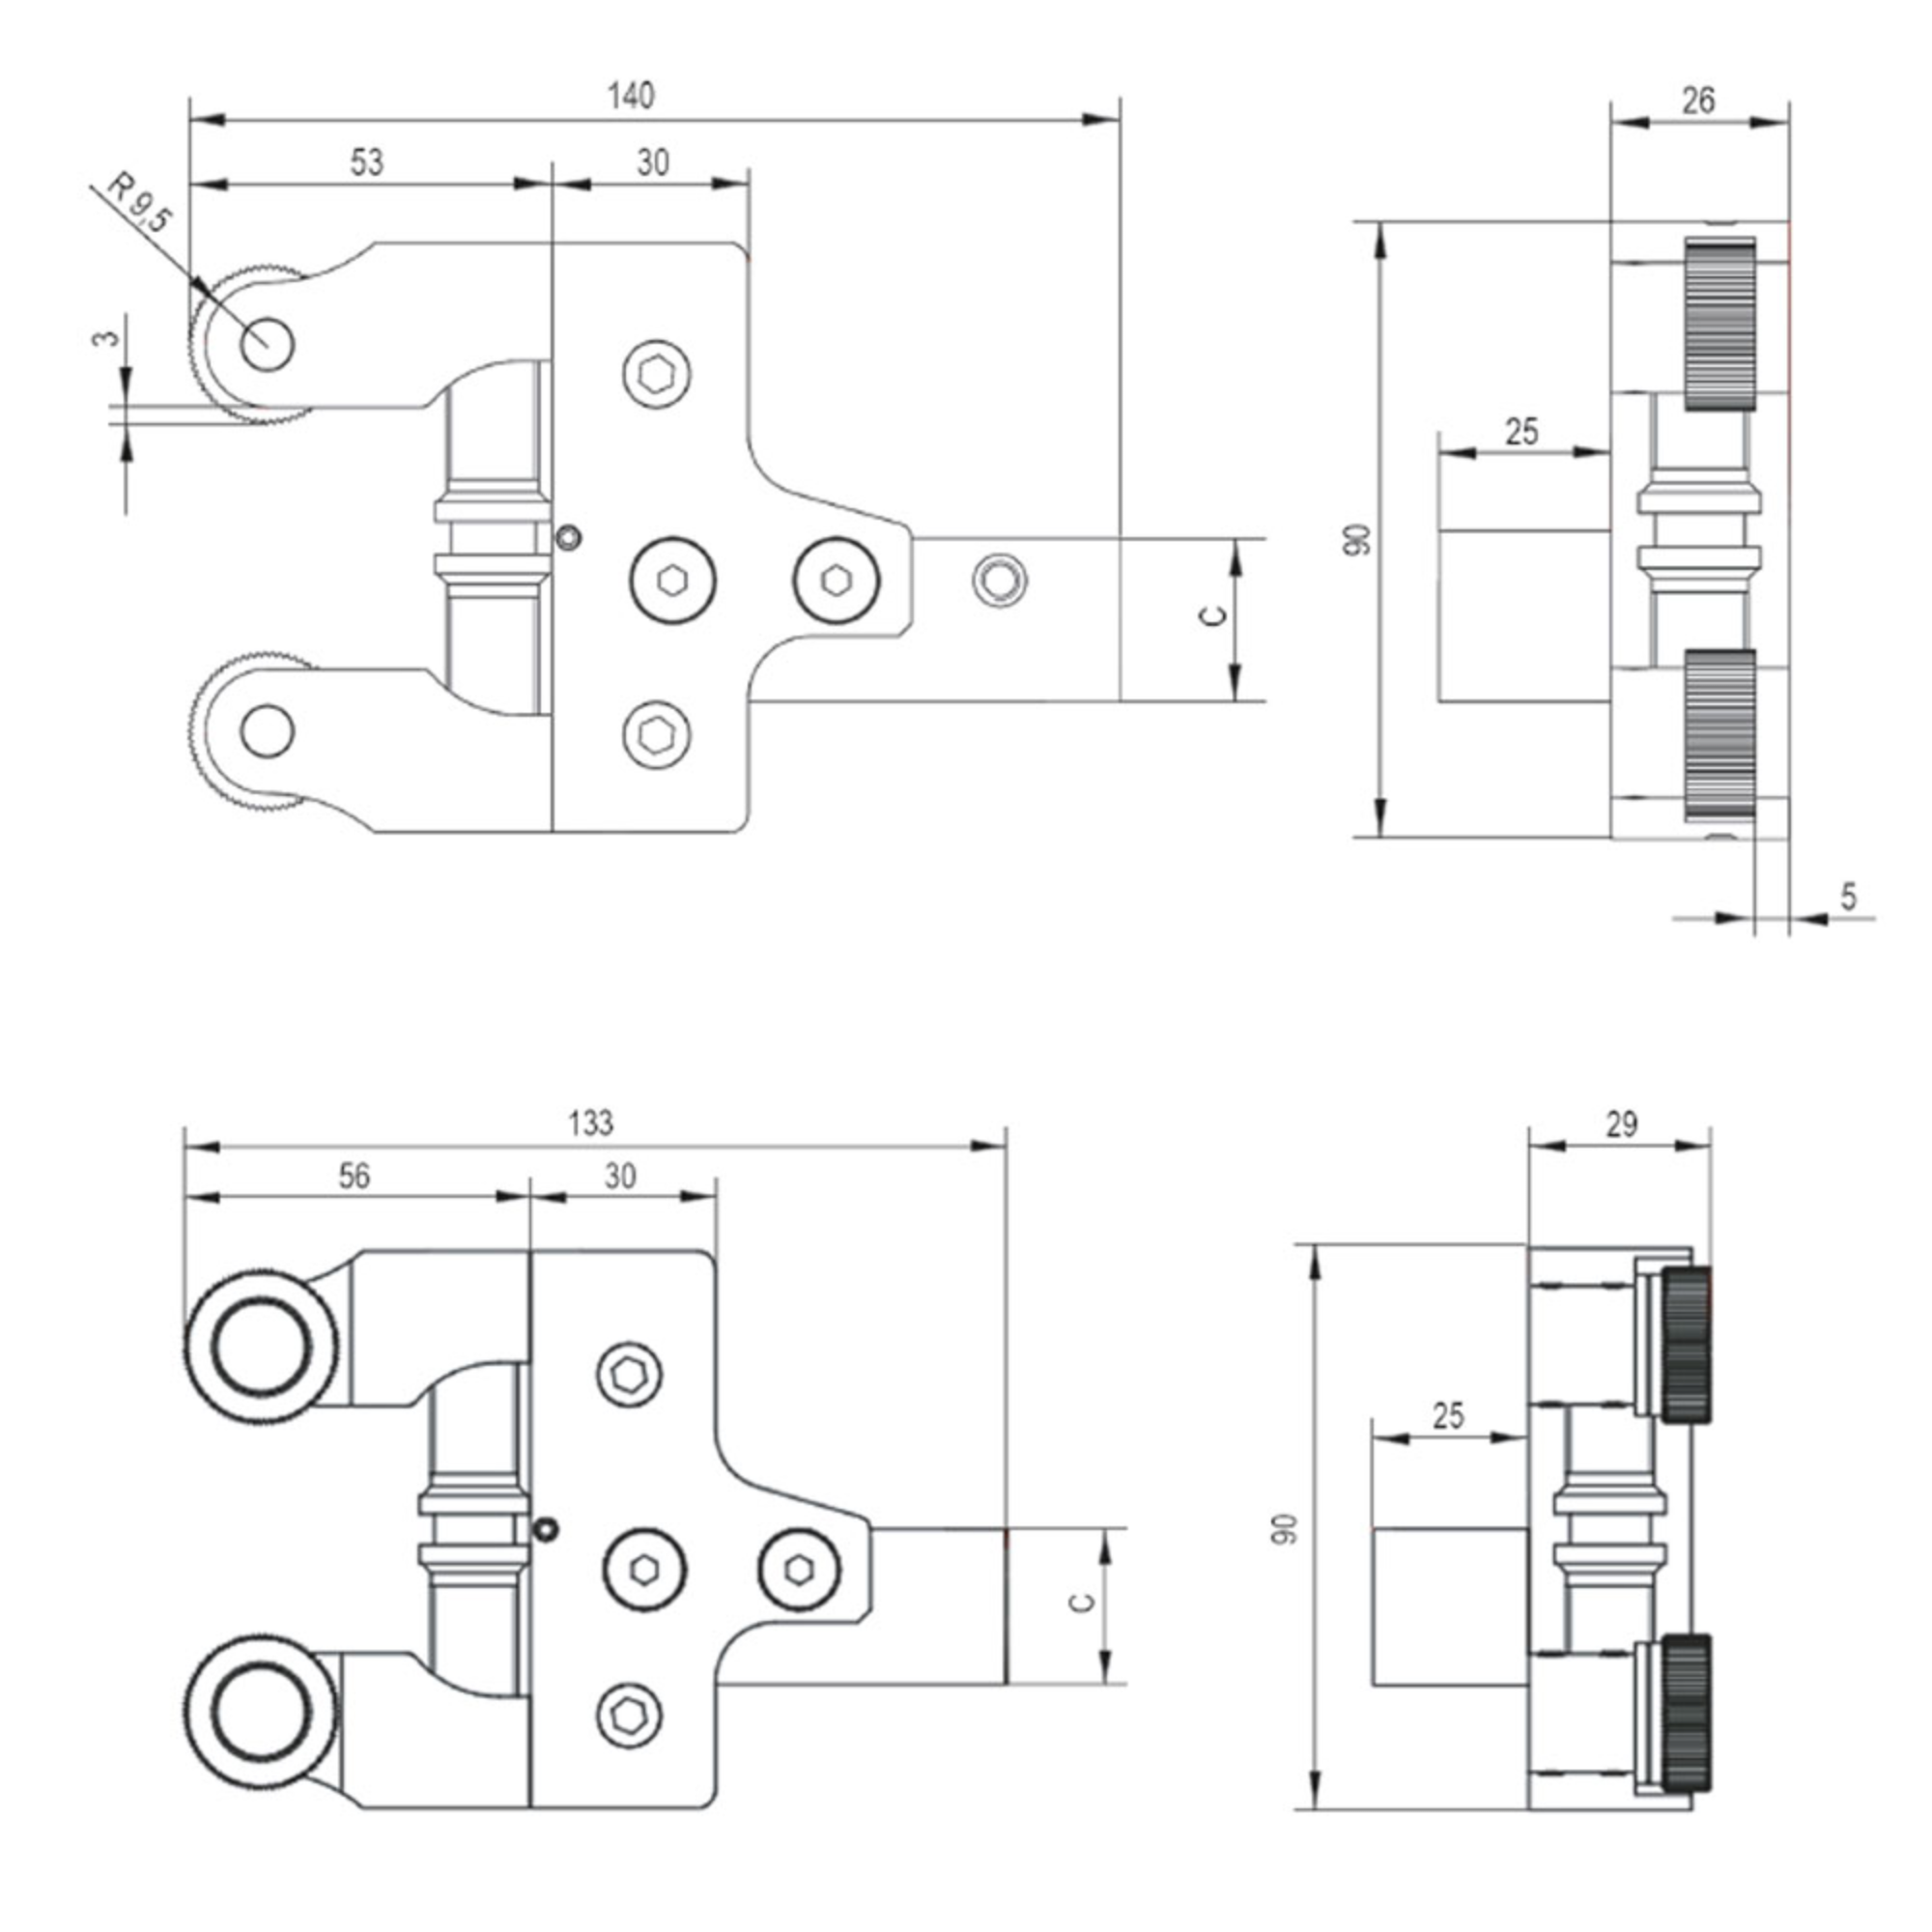
| Bestellnummer | Rändel Ø | Rändelräder | C | Preis ohne MwSt. | Lager | Aktion |
|---|---|---|---|---|---|---|
| M23 20 L-A | 6-50 | 25E10d8 | 20 | 757,13 € | 3 Tage | |
| M23 20 L-B | 6-50 | 25E10d15 | 20 | 757,13 € | 3 Tage | |
| M23 20 R-A | 6-50 | 25E10d8 | 20 | 757,13 € | 3 Tage | |
| M23 20 R-B | 6-50 | 25E10d15 | 20 | 757,13 € | 3 Tage | |
| M23 25 L-A | 6-50 | 25E10d8 | 25 | 757,13 € | 3 Tage | |
| M23 25 L-B | 6-50 | 25E10d15 | 25 | 757,13 € | 3 Tage | |
| M23 25 R-A | 6-50 | 25E10d8 | 25 | 757,13 € | 3 Tage | |
| M23 25 R-B | 6-50 | 25E10d15 | 25 | 757,13 € | 3 Tage |
-
-
1. Rändelprofile
Profil am Werkstück Rändelrad Axialer Vorschub Radialer Vorschub RAA AA ja ja RGE 30° BL 30° + BR 30° ja ja RGE 45° BL 45° + BR 45° ja ja Das Rändelwerkzeug M23 kann für Werkstücke mit einem Durchmesser von 6-50 mm verwendet werden.
2. Einstellung und Ausrichtung des Werkzeugs in der Maschine
Stellen Sie zunächst sicher, dass sich das Rad frei auf dem Stift dreht. Falls erforderlich, schmieren Sie es mit Graphitfett. Gehen Sie dann wie folgt vor:
- Spannen Sie das Werkzeug in den Werkzeughalter der Drehmaschine ein.
- Lassen Sie das Spannfutter mit dem Werkstück bei niedriger Drehzahl rotieren.
- Fahren Sie mit dem Rändelwerkzeug langsam an das Werkstück heran, bis sich die Räder über der Werkstückachse befinden.
- Durch Anziehen der Stellschraube das Rad an das Werkstück drücken, bis es sich zu drehen beginnt.
- Erhöhen Sie die Drehzahl und drücken Sie das Rad durch weiteres Anziehen der Schraube in das Werkstück, um das Rändelprofil zu erzeugen.
- Fahren Sie das Werkzeug zurück und prüfen Sie das erzeugte Profil.
- Die Breite des erzeugten Profils sollte der Breite des Rändelrads entsprechen.
- Ist dies nicht der Fall, korrigieren Sie den Einspannwinkel des Werkzeugs (Freiwinkel).
3. Rändeln abgesetzter Werkstücke
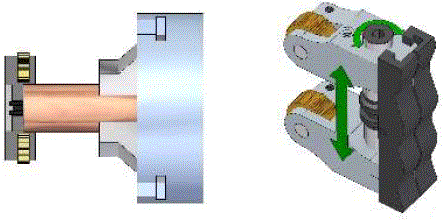
Beim Rändeln von Werkstücken mit Absätzen (unterschiedlichen Durchmessern) ist es nicht möglich, die gesamte Oberfläche bis in die Ecke zu rändeln. Bei der Verwendung dieses Werkzeugs muss ein Sicherheitsabstand von 6,0 mm von der Ecke bis zum Ende des gerändelten Profils eingehalten werden.
4. Beginn des Rändelns
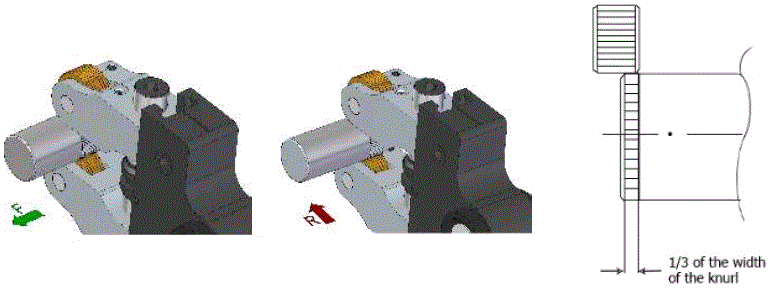
Lassen Sie das Spannfutter mit dem Werkstück mit der empfohlenen Drehzahl rotieren und positionieren Sie das Rändelwerkzeug so über dem Werkstück, dass etwa 1/3 der Breite des Rändelrads im Eingriff ist. Drücken Sie das Rändelrad mit radialem Vorschub in das Werkstück. Anschließend können Sie das Profil durch axialen Vorschub in der Werkstückachse erweitern.
Die empfohlenen Schnittbedingungen sind in der Tabelle aufgeführt. Die Profiltiefe entspricht der halben Zahnteilung. Das Rad muss beim Rändeln etwa bis zur Hälfte dieser Tiefe in das Material gedrückt werden; die endgültige Tiefe ist die Summe aus dem Eindrücken des Rades und der Materialverdrängung gegen das Rändelrad während des Rändelvorgangs.
5. Beachten Sie vor und während dem Rändeln
- Stellen Sie sicher, dass die Radstifte fest angezogen sind.
- Stellen Sie sicher, dass die Einspannhöhe des Rändelwerkzeugs korrekt eingestellt ist – die Achse des Rändelrads ist auf die Werkstückachse ausgerichtet.
- Sorgen Sie immer für eine ausreichende Zufuhr von Kühlmittel. Sowohl die Kühlung als auch die Schmierung des Teils während des Prozesses sind beim Rändeln wichtig.
- Der axiale Vorschub mit dem Rändelwerkzeug erfolgt immer gegen den Werkzeugkopf. Führen Sie den axialen Vorschub niemals gegen die Klemmschrauben (Rückseite) des Werkzeugkopfes aus.
- Fahren Sie mit dem Rändelwerkzeug niemals über ein bereits gerändeltes Profil zurück.
6. Fehlerbehebung
Problem Ursache Lösung Doppeltes Profil Geringer radialer Vorschub zu Beginn des Rändelns beim Einfahren in das Werkstück Erhöhen Sie den Vorschub pro Umdrehung beim radialen Einfahren in das Werkstück zu Beginn des Rändelns Werkstückumfang ist kein Vielfaches der Rändelprofilteilung Passen Sie die Tiefe des Rändelprofils leicht an Ausbrechen der Rändelradzähne Zu große Rändeltiefe Verringern Sie die Rändeltiefe, damit sie der Teilung des Rändelprofils entspricht Rändelrad verschleißt schnell Zu große Rändeltiefe Verringern Sie die Rändeltiefe, damit sie der Teilung des Rändelprofils entspricht Ungeeignete Schnittbedingungen Passen Sie Schnittgeschwindigkeit und Vorschub beim Rändeln auf geeignete Werte an 7. Empfohlene Vorschübe und Schnittgeschwindigkeiten
Material Werkstück ø [mm] Rad ø [mm] Schnittgeschw. [m/min] Zustellung (Einfahren ins Werkstück) [mm/U] Quervorschub [mm/U] für Zahnteilungen: 0,3-0,6 0,6-1,2 1,2-1,6 1,6-2,0 Weicher Stahl 10-50 25 30-60 0,05-0,10 0,25 0,20 0,15 0,13 Werkzeugstahl 10-50 25 25-50 0,04-0,08 0,20 0,15 0,10 0,08 Edelstahl 10-50 25 25-50 0,04-0,08 0,20 0,15 0,10 0,08 Stahlguss 10-50 25 30-60 0,05-0,10 0,25 0,20 0,15 0,13 Aluminium 10-50 25 35-60 0,05-0,10 0,25 0,20 0,15 0,13 Messing 10-50 25 40-65 0,05-0,10 0,30 0,25 0,20 0,18
